Lézervágás Budapest · 2026. október 13. · 9 perc olvasás
A rozsdamentes acél hajlítása három dologban tér el a szénacélétól: körülbelül 50%-kal több erőt igényel, kétszer-háromszor annyit rugózik vissza (3–6° a szénacél 1–3°-ával szemben), és a felülete sokkal sérülékenyebb. Ez utóbbi a legalattomosabb: egy szénacél alkatrészen a szerszámnyom senkit nem érdekel, egy látszó rozsdamentes burkolaton viszont az egész darabot leselejtezi.
Ez a cikk végigmegy azon, mit jelentenek ezek a különbségek a gyakorlatban, és mit érdemes tudni, ha rozsdamentes alkatrészt tervezel vagy rendelsz.
1. Erőszükséglet: kb. +50%
A rozsdamentes szakítószilárdsága lényegesen nagyobb, mint a szerkezeti acélé, és az erőszükséglet ezzel arányosan nő:
| Anyag (8 mm) | Szakítószilárdság (Rm) | Hajlítóerő |
|---|---|---|
| S235 szerkezeti acél | ~400 N/mm² | 74 t/m |
| 1.4301 rozsdamentes | ~600 N/mm² | 111 t/m |
Ez +50%. Aminek két gyakorlati következménye van:
- A maximális hajlítható vastagság kisebb, mint szénacélnál. Ha egy gép 8 mm szénacélt hajlít teljes hosszban, rozsdamentesből ennél vékonyabbat fog.
- Hosszú, vastag rozsdamentes darabnál mindig egyeztess előre. A számítás gyors, és jobb előre tudni.
→ Az erőszámítás részletesen: Vastag lemez hajlítás (8–15 mm)
2. Visszarugózás: a fő különbség
Ez a legfontosabb pont.
| Anyag | Visszarugózás (90°, szabadhajlítás) |
|---|---|
| Lágy acél (DC01) | 1–2° |
| S235 | 1–3° |
| S355 | 2–4° |
| 1.4301 / 1.4404 rozsdamentes | 3–6° |
Miért nagyobb? Mert a visszarugózás mértéke a folyáshatár és a rugalmassági modulus arányától függ. A rozsdamentesnek magas a folyáshatára, miközben a rugalmassági modulusa nem nagyobb a szénacélénál — így arányosan több rugalmas alakváltozás tér vissza.
Ráadásul az ausztenites rozsdamentes (1.4301, 1.4404) hajlítás közben keményedik (alakítási keményedés). Ez azt jelenti, hogy a viselkedése nem teljesen lineáris, és a visszarugózás nehezebben jósolható előre, mint szénacélnál.
Mit jelent ez a gyakorlatban?
Mindig kell egy bemért próbadarab. A gép a visszarugózást túlhajlítással kompenzálja, de a pontos korrekciót az első darabon kell megállapítani. Ez nem hiba, hanem a folyamat része.
Ezért érdemes egyszerre rendelni. Ha ma rendelsz 5 darabot, jövő hónapban még 5-öt, a beállítás kétszer történik meg. Ha a CNC program megvan, az újragyártás gyorsabb — de a rozsdamentesnél az anyagsarzs változása miatt akkor is érdemes egy ellenőrző darabot mérni. → CNC élhajlítás
Szoros szögtűrésnél jelezd előre. Ha ±0,5°-nál szorosabb szögtűrés kell, azt tudnunk kell — mert több beállító darabot és lassabb gyártást jelent.
3. Minimális hajlítási sugár
| Anyag | Min. belső sugár (szemcseirányra merőlegesen) |
|---|---|
| 1.4301 (V2A) | 1,0 – 1,5 × T |
| 1.4404 (V4A, 316L) | 1,0 – 1,5 × T |
| Ugyanez szemcseirányra párhuzamosan | ~2 – 3 × T |
A rozsdamentes jól hajlítható — ebben nincs elmaradása a szénacéltól. Két dologra kell figyelni:
- A vágott él hőhatásövezete. A lézervágás után az él ridegebb; ha a hajlítás a vágott él közelében van, adj nagyobb sugarat.
- A szemcseirány, kis sugárnál.
→ Teljes táblázatokkal: Hajlítási sugár és minimális szárhossz
4. Felületvédelem — itt bukik el a legtöbb munka
Ez az a pont, ahol a rozsdamentes valóban más.
Védőfólia
A rozsdamentes lemez jellemzően védőfóliával érkezik. Ezt hajlítás közben rajta kell hagyni — ez a legegyszerűbb és leghatékonyabb védelem a szerszámnyom és a karcolás ellen.
Amit tudni kell:
- A fólia a lézervágásnál részben leég a vágási él mentén — ez normális.
- A fóliát a legutolsó művelet után szabad csak eltávolítani.
- Ha az alkatrész hegesztésre is megy, a varrat környékén a fóliát el kell távolítani.
Szerszámnyom
A hajlító matrica pereme a lemez felületén nyomot hagyhat — különösen nagyobb erőnél és keményebb anyagnál. Rozsdamentesen ez látható marad.
Megoldások:
- védőfólia (a legegyszerűbb),
- poliuretán betét a matricában,
- görgős matrica, ami gördül, nem súrol,
- nagyobb V-nyílás, ami elosztja a felületi nyomást.
Amit tenned kell: ha az alkatrésznek látszó felülete van, írd rá a rajzra, melyik oldal az — és jelezd az ajánlatkéréskor. Ennek megfelelően választunk szerszámot és felületvédelmet. Ez az egyik olyan információ, amit utólag már nem lehet pótolni: ha a szerszámnyom egyszer rajta van, az alkatrész selejt.
Keresztszennyeződés — a láthatatlan hiba
Ez az, amiről a legkevesebben tudnak. Ha ugyanazzal a szerszámmal, munkaasztalon vagy csiszolóval dolgozunk szénacélon és rozsdamentesen, a szénacél részecskéi rátapadhatnak a rozsdamentes felületére. Ezek később berozsdásodnak — és a megrendelő azt látja, hogy a „rozsdamentes" alkatrésze rozsdafoltos.
A hiba nem az anyagban van, hanem a kezelésben. A megelőzés: elkülönített szerszám és csiszolóanyag rozsdamentes munkához.
Amit érdemes megkérdezned bármelyik beszállítódtól: külön kezelik-e a rozsdamentes munkát a szénacéltól — szerszámban, csiszolóanyagban, tárolásban. Ez az a részlet, ami a szállítás pillanatában nem látszik, három hónappal később viszont igen.
5. Szemcseirány és látszó felület
Ha az alkatrésznek látszó felülete van — burkolat, tálca, pult, homlokzati elem —, két dolog számít:
A csiszolat iránya. A szálcsiszolt rozsdamentesnek iránya van. Egy összeépített szerkezetnél az összes elem csiszolatának ugyanabba az irányba kell néznie, különben a felület foltosnak látszik. Ezt a rajzon jelölni kell.
Melyik oldal a látszó. Hajlításnál a külső ív nyúlik, a belső zömül — a felület állapota a két oldalon eltérő lehet. Ha az egyik oldal látszó, jelezd, hogy melyik.
→ Szálcsiszolás: felületminőség, szemcseméret, alkalmazás
6. 1.4301 vagy 1.4404?
A két leggyakoribb minőség, és hajlítás szempontjából gyakorlatilag azonosan viselkednek. A különbség máshol van:
| 1.4301 (V2A, 304) | 1.4404 (V4A, 316L) | |
|---|---|---|
| Molibdén | nincs | van (~2%) |
| Kloridálló | gyengébb | jobb |
| Tipikus felhasználás | beltér, élelmiszer, általános | tengerpart, uszoda, vegyipar, sózott út |
| Ár | alacsonyabb | magasabb |
| Hajlíthatóság | jó | jó (gyakorlatilag azonos) |
Ökölszabály: ha kloridnak van kitéve (tengeri levegő, uszodatér, télen sózott környezet, vegyipar), akkor 1.4404. Minden más esetben az 1.4301 elég, és olcsóbb.
→ Részletesen: Rozsdamentes acél anyagminőségek: 1.4301, 1.4404, 316L
Egy tipikus munka: a rozsdamentes tálca
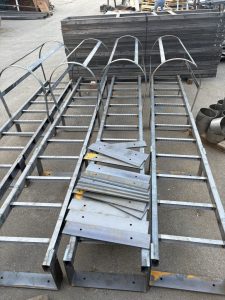
Referenciánk: rozsdamentes tálca gyártása élhajlítással és hegesztéssel.
Ez a feladat egyben mutatja meg az összes fenti szempontot:
- Lézervágás nitrogénnel — tiszta, oxidmentes él, ami közvetlenül hegeszthető.
- Sarokkiváltás a terítéken, hogy a hajlítások után a sarkok illeszkedjenek.
- Élhajlítás védőfóliával, bemért visszarugózás-korrekcióval.
- Sarokvarratok hegesztése — itt kell a fóliát lokálisan eltávolítani.
- Csiszolás és szálcsiszolás — a varrat eltüntetése, egységes felület.
- A fólia eltávolítása a legvégén.
A sorrend nem felcserélhető. Aki a fóliát az elején leszedi, karcos tálcát kap; aki a hegesztést a csiszolás után csinálja, kétszer dolgozik.
Gyakran ismételt kérdések
Mennyivel rugózik vissza a rozsdamentes lemez?
Jellemzően 3–6° 90 fokos szabadhajlításnál — ez kétszer-háromszor annyi, mint a szénacél 1–3°-a. Ennek oka a magas folyáshatár és az alakítási keményedés. A gép ezt túlhajlítással kompenzálja, de az első darabot mindig be kell mérni és a korrekciót beállítani.
Milyen vastag rozsdamentest lehet meghajlítani?
Kevesebbet, mint szénacélból: ugyanazon a vastagságon a rozsdamentes körülbelül 50%-kal több erőt igényel. Ha egy gép 8 mm szénacélt hajlít teljes hosszban, rozsdamentesből ennél vékonyabbat fog. A pontos határ a gép tonnaerejétől és a hajlítás hosszától függ — konkrét alkatrésznél érdemes előre egyeztetni.
Miért rozsdásodik a rozsdamentes alkatrészem?
Szinte mindig keresztszennyeződés miatt. Ha a megmunkálás során szénacél részecskék kerülnek a felületre — közös szerszámról, munkaasztalról vagy csiszolóanyagról —, azok később berozsdásodnak. Maga az anyag rendben van, a kezelés nem volt. A megelőzés: elkülönített szerszám és csiszolóanyag rozsdamentes munkához.
Rajta kell hagyni a védőfóliát hajlításkor?
Igen — ez a legegyszerűbb és leghatékonyabb védelem a szerszámnyom és a karcolás ellen. A fóliát a legutolsó művelet után szabad csak eltávolítani. Kivétel a hegesztés környéke, ahol lokálisan el kell távolítani.
Marad-e szerszámnyom a rozsdamentesen?
Maradhat, mert a matrica pereme nagy felületi nyomással érintkezik a lemezzel. Látszó felületnél ez problémát jelent. Megoldás a védőfólia, a poliuretán betét, a görgős matrica vagy a nagyobb V-nyílás. Ha az alkatrésznek látszó felülete van, jelezd előre — akkor ennek megfelelően választunk szerszámot.
1.4301 vagy 1.4404 kell a projektemhez?
Ha az alkatrész kloridnak van kitéve — tengeri levegő, uszodatér, télen sózott környezet, vegyipari közeg —, akkor 1.4404 (V4A, 316L). Minden más esetben, beleértve a legtöbb beltéri és élelmiszeripari alkalmazást, az 1.4301 (V2A) megfelelő és olcsóbb. Hajlíthatóság szempontjából a kettő között nincs érdemi különbség.
Összegzés
- A rozsdamentes +50% erőt igényel a szénacélhoz képest ugyanazon a vastagságon.
- 3–6° visszarugózás — mindig kell bemért próbadarab.
- Min. sugár 1,0–1,5 × T, szemcseirányra párhuzamosan a kétszerese.
- A védőfólia maradjon rajta a legutolsó műveletig.
- Szerszámnyom látszó felületnél valós kockázat — jelezd előre, ha számít.
- Keresztszennyeződés: elkülönített szerszám kell, különben berozsdásodik.
- 1.4301 az általános választás; 1.4404 kloridos környezetben.
Rozsdamentes alkatrészre van szükséged? Küldd át a STEP modellt vagy a DXF terítéket, add meg az anyagminőséget és azt, hogy van-e látszó felület — 24 órán belül visszajelzünk az árral és a gyárthatósággal. Csepeli üzemünkben a lézervágás, hajlítás, hegesztés és szálcsiszolás egy helyen van.
Ajánlatkérés → · Élhajlítás szolgáltatásunk →