Lézervágás Budapest · 2026. szeptember 17. · 15 perc olvasás
A lemezmegmunkálás azoknak az eljárásoknak az összessége, amelyekkel sík fémlemezből kész alkatrészt vagy szerkezetet állítunk elő — anyagleválasztás nélküli alakítással és vágással. A folyamat mindig ugyanazt a négy lépést követi: vágás → alakítás → kötés → felületkezelés. Ez a sorrend nem véletlen, és nem is felcserélhető: aki egyszer meghajlított egy lemezt, az utána már nem tudja síkban kivágni.
Ez a cikk végigviszi a teljes láncot. Megmutatja, melyik lépésben mit lehet és mit nem, hol dőlnek el a költségek, és hogyan érdemes egy alkatrészt úgy megtervezni, hogy gyártható is legyen.
Ha egy konkrét részlet érdekel, ugorj rá — mindegyik lépéshez tartozik részletes cikkünk is.
A folyamatlánc
   TERVEZÉS ─── teríték-számítás, gyárthatóság (DFM)
        │
        ▼
   1. VÁGÁS ─── lézervágás · lángvágás · darabolás
        │
        ▼
   2. ALAKÍTÁS ─── élhajlítás · hengerítés · profilhengerítés
        │
        ▼
   3. KÖTÉS ─── hegesztés · csaphegesztés · PEM anya · menetvágás
        │
        ▼
   4. FELÜLET ─── sorjázás · szálcsiszolás · (horganyzás, festés)
        │
        ▼
   KÉSZ ALKATRÉSZ
A kritikus szabály: minden művelet, ami síkban elvégezhető, síkban végezendő el. Egy furat kivágása a lézeren másodpercek kérdése; ugyanaz a furat egy már meghajlított dobozon külön beállítást, célszerszámot és többszörös költséget jelent.
0. lépés — Tervezés és teríték
Mielőtt bármi a gépre kerülne, két dolognak meg kell lennie.
A teríték
A hajlított alkatrész sík, kiterített változata. Nem a szárak hosszának összege — hajlításkor az anyag megnyúlik, ezért hajlítási ráhagyással kell számolni. Egyetlen hajlításnál is milliméteres a különbség, négynél már a szerelhetőség megy rá.
→ Részletesen, képlettel és három kidolgozott példával: Hajlítási ráhagyás és K-faktor
Ha 3D modellt küldesz (STEP), a terítéket mi számoljuk — a saját gépünk, szerszámaink és bemért értékeink alapján. Ez mindig pontosabb, mint egy táblázatos becslés.
A gyárthatóság
Nem minden megrajzolható alkatrész gyártható le. A leggyakoribb ütközők:
| Probléma | Miért baj | Megoldás |
|---|---|---|
| Túl rövid hajlított szár | Beesik a matrica V-nyílásába | Hosszabb szár, vagy más szerszám |
| Furat túl közel a hajlításhoz | A hajlítás oválisra torzítja | Távolabb, vagy tehermentesítő kivágás |
R = 0 „éles" hajlítás | Fizikailag nem létezik | Valós sugár megadása |
| Rossz hajlítási sorrend | Az alkatrész nekiütközik a gépnek | Átalakított geometria |
| Indokolatlanul szűk tűrés | Lassabb gyártás, utómegmunkálás | Csak oda, ahol tényleg kell |
→ Részletesen: Gyártásra tervezés (DFM): 10 hiba, ami drágábbá teszi az alkatrészt → Mit küldj ajánlatkéréshez: Milyen fájlt küldjek? DXF, STEP, DWG
1. lépés — Vágás
Itt válik a lemeztáblából alkatrész-kontúr.
Lézervágás
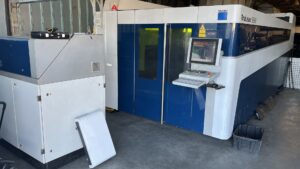
Ez az alapeljárás a legtöbb lemezalkatrésznél. Egy fókuszált lézersugár olvasztja és a vágógáz kifújja az anyagot. Előnye a pontosság, a keskeny vágási rés, a bonyolult kontúrok szabadsága és a szerszámmentesség — nincs beállítási idő, ami egyedi darabnál és kis szériánál döntő.
| Anyag | Bizonyított vastagság nálunk |
|---|---|
| Szénacél | 16 mm ✅ |
| Rozsdamentes / saválló | 20 mm ✅ |
| Alumínium | 10 mm ✅ |
| Réz, sárgaréz | 6 mm ✅ (Trumpf Fiber) |
A táblázat a saját, publikált munkáinkra hivatkozik: 16 mm vas, 20 mm rozsdamentes, 10 mm alumínium, 6 mm saválló. Ha a te anyagod vagy vastagságod határeset, küldd el a rajzot — megmondjuk, megy-e.
→ Részletesen: Lézervágás: technológia, anyagok, vastagságok → Árazás: Lézervágás árak 2026
Lángvágás
Vastag szénacélnál, ahol a lézer már nem gazdaságos vagy nem éri el a vastagságot. Az oxigén-üzemanyaggáz láng elégeti az acélt. Lassabb és durvább vágásfelületet ad, de nagy vastagságnál nincs alternatívája.
Fontos korlát: csak ötvözetlen és gyengén ötvözött acélra működik. Rozsdamentesre és alumíniumra nem.
→ Részletesen: Lángvágás: mikor jobb választás, mint a lézer
Darabolás
Zártszelvény, cső, idomacél hosszra vágása fűrésszel. Nálunk Bomar Easycut géppel.
2. lépés — Alakítás
Itt lesz a sík lemezből térbeli alkatrész.
Élhajlítás
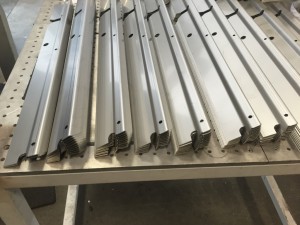
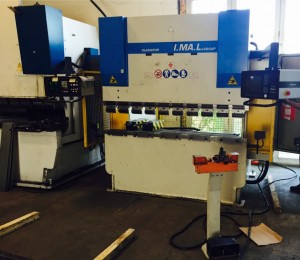
Présszerszám hajlítja a lemezt egy vonal mentén. Ez adja az éles törésvonalú, szögben hajlított formákat — dobozokat, profilokat, konzolokat.
Nálunk CNC élhajlító, 3000 mm hasznos hosszban.
→ Részletesen: Mi az élhajlítás? Technológia, gépek, alkalmazás → CNC élhajlítás: hogyan működik és mikor éri meg → Hajlítási sugár és minimális szárhossz → Vastag lemez hajlítás (8–15 mm) → Rozsdamentes lemez hajlítása
Hengerítés
Három vagy négy henger között ívet adunk a lemeznek — henger, kúp, körlemez. Ez nem élhajlítás: itt folyamatos görbület jön létre, nem törésvonal.
→ Lemezhengerítés: mit, mekkora átmérőre → Kúphengerítés
Profilhengerítés
Ugyanez, de nem lemezzel, hanem profillal: zártszelvény, cső, idomacél, laposacél ívesítése torzulás nélkül.
→ Profilhengerítés és ívesítés → Zártszelvény hajlítás és hengerítés
Melyiket válaszd?
| Ha ezt akarod | Ezt kell |
|---|---|
| Szögben megtört él, doboz, profil | Élhajlítás |
| Ív, henger, körlemez | Hengerítés |
| Ívesített zártszelvény vagy cső | Profilhengerítés |
| Kúp, szűkítő, garat | Kúphengerítés |
3. lépés — Kötés és szerelhetőség
Hegesztés
Az alkatrészek összeépítése. Anyagtól függően más eljárás és más előkészítés kell — a rozsdamentes és az alumínium hegesztése lényegesen igényesebb a szénacélénál (védőgáz, tisztaság, hőbevitel-szabályozás).
Csaphegesztés
Menetes csap felhegesztése a lemezre, gyorsan és a másik oldalon látható nyom nélkül. Ott hasznos, ahol nem fér el csavarfej, vagy a felület látszik.
→ Csaphegesztés: mikor, miért, hogyan
PEM / besajtolható anyák
Anya vagy csap besajtolása a lemezbe. Vékony lemeznél ez a szerelhetőség szabványos megoldása — ott, ahol menetvágásra nincs elég anyagvastagság.
→ PEM és besajtolható anyák
Menetvágás
Közvetlenül a lemezbe vágott menet. Csak elegendő anyagvastagságnál működik.
→ Menetvágás és furatkészítés lemezalkatrészben
A három megoldás összehasonlítása
| Menetvágás | PEM anya | Csaphegesztés | |
|---|---|---|---|
| Min. lemezvastagság | vastagabb kell | vékony is ✅ | vékony is ✅ |
| Túloldali nyom | nincs | minimális | lehet |
| Terhelhetőség | anyagfüggő | jó | jó |
| Költség/db | alacsony | közepes | közepes |
| Mikor | van elég anyag | vékony lemez, szerelhetőség | nem fér el csavarfej |
4. lépés — Felületkezelés
Sorjázás
A vágás után az élen sorja marad. Eltávolítása kötelező, ha az alkatrészt kézbe fogják, ha festeni fogják, vagy ha élvédelmi előírás van rá.
→ Sorjázás: miért kell, hogyan csináljuk jól
Szálcsiszolás
Irányított csiszolat a felületen — látszó rozsdamentes elemeknél esztétikai és funkcionális követelmény.
→ Szálcsiszolás: felületminőség, szemcseméret, alkalmazás
Külső partnernél
Horganyzás, porfestés, eloxálás. Ezeket nem házon belül végezzük, de a folyamatba beépítjük és koordináljuk.
Anyagok
| Anyag | Mikor válaszd | Amire figyelj |
|---|---|---|
| Szénacél (S235, S355, DC01) | Teherviselés, beltér, festett kültér — a legolcsóbb | Korrodál, védeni kell |
| Rozsdamentes (1.4301, 1.4404) | Élelmiszer, vegyipar, látszó kültér | Drága, lassabb vágás, nagy visszarugózás |
| Alumínium (AlMg3, AlMgSi1) | Könnyű szerkezet, homlokzat | Reflexió a vágásnál, szemcseirány kritikus |
| Horganyzott | Olcsó kültéri védelem | A cinkréteg hajlításnál repedhet, hegesztésnél cinkgőz |
| Réz, sárgaréz | Elektromos, dekor | Nehezen vágható, 6 mm-ig |
| Corten | Építészet, patinás megjelenés | Kontrollált rozsdásodás |
→ Döntési fával: Melyik fémet válaszd? Anyagválasztási útmutató → Rozsdamentes anyagminőségek: 1.4301, 1.4404, 316L → Szénacél lemezminőségek: S235, S355, DC01 → Alumínium lemez megmunkálása
Sorozatnagyság — mi változik?
| Darabszám | Mi dominál | Mire figyelj |
|---|---|---|
| 1–5 db (prototípus) | A beállítási költség | Ne optimalizálj túl; a cél a működő darab |
| 10–100 db (kis széria) | Kiegyensúlyozott | Itt éri meg először a DFM-optimalizálás |
| 100–1000 db | Anyag és gépidő | Nesting, egységesített sugarak, kevesebb furat |
| 1000+ db | Anyag | Érdemes megvizsgálni a szerszámos alternatívát |
A leggyakoribb hiba: valaki prototípusra tervez egy alkatrészt, az működik, és utána változtatás nélkül rendeli sorozatban. Pedig az a néhány tervezési döntés, ami prototípusnál mindegy, sorozatban sokba kerül.
→ Prototípustól a sorozatgyártásig
Miért érdemes egy helyen csináltatni?
Ha a vágás az egyik cégnél, a hajlítás a másiknál, a hegesztés a harmadiknál van:
- A tűrések halmozódnak. Mindenki a saját tűrésén belül dolgozik, de a végén ezek összeadódnak.
- Nincs, aki felelős a végeredményért. Ha nem illeszkedik, mindenki a másikra mutat.
- A szállítás és az adminisztráció külön költség, és minden átadás késleltet.
- Nincs visszacsatolás. Aki csak vág, nem szól, ha a hajlítás így nem fog menni.
Nálunk a vágás, hajlítás, hengerítés, hegesztés, sorjázás és szálcsiszolás egy fedél alatt van. Ez nemcsak logisztikai kérdés: azt jelenti, hogy a rajzot a teljes folyamatra nézve tudjuk átnézni, még gyártás előtt.
Tűrések: mit várhatsz reálisan?
A lemezmegmunkálás tűrései nem egyetlen számmal írhatók le — minden művelet hozzátesz a szórásához, és ezek halmozódnak.
| Művelet | Mit befolyásol | Nagyságrend |
|---|---|---|
| Lézervágás | kontúrméret, furatpozíció | tized mm |
| Élhajlítás — szög | a hajlítás szöge | fok tizede |
| Élhajlítás — szárhossz | a hajlított szár mérete | tized mm, hajlításonként |
| Hegesztés | hőtorzulás, zsugorodás | mm nagyságrend |
A halmozódás a lényeg. Egy négyszer hajlított dobozon a szárhossz-tűrések összeadódnak; ha mind a négy a maximumon van, a végén mérhető eltérés lesz. Ezért:
- Ne írj elő mindenhova szoros tűrést. Ahol az általános tűrés (ISO 2768) elég, ott hagyd azt — a szoros tűrés lassabb gyártást és utómegmunkálást jelent, tehát pénzt.
- Jelöld ki a kritikus méretet. Ha egy alkatrészen egyetlen méret számít igazán (például egy illeszkedő perem), írd oda, hogy az a fontos. Akkor arra tudunk optimalizálni.
- Hegesztett szerkezetnél számolj a torzulással. Ha szoros méret kell, a hegesztés után megmunkálás vagy egyengetés jöhet.
→ Részletesen, valós tűrésadatokkal: Lézervágási tűrések és pontosság
Hol dőlnek el a költségek?
Nem ott, ahol a legtöbben keresik. A tapasztalat szerint a költség nagy része a tervezőasztalnál dől el, nem az árualkuban.
| Döntés | Mikor hozod meg | Hatás az árra |
|---|---|---|
| Anyagválasztás | tervezéskor | 🔴 nagy — rozsdamentes vs. horganyzott többszörös |
| Vastagság | tervezéskor | 🔴 nagy — az anyagár és a gépidő is ettől függ |
| Furatszám és kontúrhossz | tervezéskor | 🔴 nagy — minden furat vágásidő és beszúrás |
| Hajlítások száma | tervezéskor | 🟠 közepes — hajlításonként számít |
| Egységes sugarak | tervezéskor | 🟠 közepes — nincs szerszámváltás |
| Tűrés szigorúsága | tervezéskor | 🟠 közepes |
| Darabszám | rendeléskor | 🔴 nagy — a beállítás egyszeri |
| Határidő | rendeléskor | 🟡 kicsi–közepes |
A leggyakoribb, legdrágább hiba: valaki rozsdamentesből tervez egy alkatrészt, mert „az tartós", pedig a beépítési helyen soha nem éri nedvesség. Horganyzott lemezből vagy festett szénacélból ugyanaz a funkció töredék áron megvan.
→ Melyik fémet válaszd? Anyagválasztási útmutató → Lézervágás árak 2026: mitől függ az ár
Gyakran ismételt kérdések
Mi a különbség a lemezmegmunkálás és a fémmegmunkálás között?
A fémmegmunkálás a tágabb fogalom: minden fémalakító és -leválasztó eljárás beletartozik, az esztergálástól a marásig. A lemezmegmunkálás ennek egy szűkebb területe, amely kifejezetten sík fémlemezből dolgozik, vágással és alakítással — forgácsolás nélkül.
Milyen sorrendben történnek a műveletek?
Mindig: vágás → alakítás → kötés → felületkezelés. Ez azért kötött, mert síkban minden olcsóbb és pontosabb. Ha egy lemezt már meghajlítottunk, a további megmunkálás nehezebb, drágább, és néha lehetetlen. Kivétel csak indokolt esetben van — például ha egy furatnak nagyon szoros pozíciótűrése van a hajlítás után.
Vállaltok egyedi darabot is, vagy csak sorozatot?
Egyedi darabot is. A lézervágás szerszámmentes, tehát nincs szerszámköltség — egyetlen darab is legyártható. Amit tudni kell: egy darabnál a beállítási költség adja az ár nagy részét, ezért a fajlagos ár magasabb. Ha van rá lehetőséged, érdemes megkérdezni, mennyivel lenne olcsóbb 5 vagy 10 darab.
Mi az, amit nem tudtok legyártani?
Nem vágunk nem-fém anyagokat — fát, plexit, papírt, textilt: ehhez más géppark kell. Nem végzünk forgácsolást (esztergálás, marás). A felületkezelést (horganyzás, porfestés) külső partnerrel oldjuk meg. És vannak geometriai korlátok: a 3000 mm-es hajlítási hossz, illetve az anyagvastagság szerinti maximumok.
Mennyi idő alatt készül el egy alkatrész?
Ez az anyag elérhetőségétől és a műveletek számától függ: egy raktáron lévő anyagból készülő, egyszerű vágott alkatrész lényegesen gyorsabb, mint egy több műveletes, hegesztett és felületkezelt szerkezet. A pontos határidőt mindig az ajánlatban adjuk meg — és ha szorít az idő, jelezd, mert soron kívüli gyártásra is van lehetőség.
Ti tervezitek is az alkatrészt?
Kész gyártmánytervet nem készítünk, de a beérkező rajzot gyárthatósági szempontból átnézzük, és ha valami nem fog működni — vagy feleslegesen drága lesz —, szólunk, mielőtt legyártanánk. Ez a visszajelzés az ajánlat része.
Összegzés
- A lemezmegmunkálás négy lépése: vágás → alakítás → kötés → felületkezelés, ebben a sorrendben.
- Minden művelet, ami síkban elvégezhető, síkban végzendő el — ez a legnagyobb költségtényező.
- A vágásnál a lézer az alapeljárás; vastag szénacélnál a lángvágás veszi át.
- Az alakításnál az élhajlítás ad törésvonalat, a hengerítés ívet.
- A szerelhetőséget menetvágás, PEM anya vagy csaphegesztés adja — mindegyiknek megvan a helye.
- A teríték és a gyárthatóság a tervezésnél dől el, nem a gépnél.
Lemezalkatrészre van szükséged? Küldd át a STEP modellt vagy a DXF rajzot, add meg az anyagot, a vastagságot és a darabszámot — 24 órán belül kapsz árat, határidőt és gyárthatósági visszajelzést. Csepeli üzemünkben a vágástól a felületkezelésig egy helyen dolgozunk.
Ajánlatkérés → · Szolgáltatásaink →