Lézervágás Budapest · 2026. szeptember 22. · 8 perc olvasás
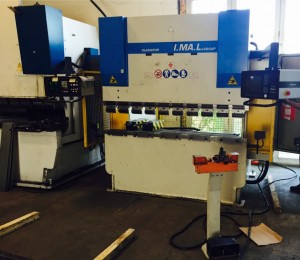
A CNC élhajlítás annyiban más a hagyományos élhajlításnál, hogy a gép nem a kezelő szemmértékéből, hanem programból dolgozik. A számítógépes vezérlés állítja be a lenyomás mélységét (ebből adódik a szög), pozicionálja a hátsóütközőt (ez adja a hajlítás helyét), és tárolja a teljes hajlítási sorrendet. Ennek egyetlen, de döntő következménye van: a századik darab ugyanolyan lesz, mint az első — és fél év múlva is ugyanolyan, ha újra kell gyártani.
Ez a cikk arról szól, mi történik valójában a gépben, mit jelent ez tűrésben, és mikor éri meg CNC-t választani.
Mit vezérel a CNC?
Egy CNC élhajlító több tengelyt mozgat egyszerre, program szerint:
| Tengely | Mit csinál | Miért számít neked |
|---|---|---|
| Y (gerenda) | A felső szerszám lenyomási mélysége | Ez adja a szöget. A mélységből számol szöget a vezérlés |
| X (hátsóütköző mélység) | Milyen messze van a hajlítás a lemez szélétől | Ez adja a szárhosszakat |
| R (hátsóütköző magasság) | Az ütköző függőleges helyzete | Már meghajlított szár is megtámasztható |
| Z (ütközőujjak oldalirány) | Az ütközőujjak széttolása | Ferde vagy kivágott élnél kell |
A hátsóütköző a kulcs. A kezelő nem mér: a lemezt egyszerűen nekitolja az ütközőnek, és az ütköző már ott van, ahol a program szerint lennie kell. Ez teszi a folyamatot gyorssá és ismételhetővé egyszerre.
Szabadhajlítás és a mélységvezérlés
A gép szabadhajlítással dolgozik (erről bővebben: Mi az élhajlítás?), ahol a szöget a lenyomás mélysége határozza meg. Minél mélyebbre nyomja a bélyeg a lemezt a V-nyílásba, annál hegyesebb a szög.
Ebből következik, hogy egyetlen szerszámkészlettel gyakorlatilag bármilyen szög előállítható — 30°-tól 175°-ig, szerszámváltás nélkül. Ez a CNC élhajlítás legnagyobb gyakorlati előnye a szerszámos préseléssel szemben.
Programozott, többlépéses hajlítás
Egy bonyolultabb alkatrész nem egy hajlításból áll. A program tárolja a teljes sorozatot: melyik él jön először, hova álljon az ütköző, milyen mélyre menjen a gerenda, mennyi a korrekció.
Miért nem mindegy a sorrend? Mert egy már meghajlított szár útban lehet. Egy zárt dobozprofilnál az utolsó hajlításnál az alkatrész könnyen nekiütközik a gép gerendájának — és akkor ott áll egy félkész darab, amit nem lehet befejezni.
A CNC-nél ez a sorrend előre le van programozva és ellenőrizve, nem gyártás közben derül ki.
Referenciánk: a Spar lemezburkolat gyártása pontosan ilyen feladat volt — precíz, többlépéses élhajlítás, ahol az elemek egymáshoz illeszkedése csak akkor működik, ha minden darab minden hajlítása ismételhetően pontos.
Ismételhetőség és tűrés
Itt van a lényegi különbség.
| Hagyományos / kézi beállítás | CNC élhajlítás | |
|---|---|---|
| Pozicionálás | mérőszalag, jelölés, szemmérték | programozott hátsóütköző |
| Szögbeállítás | kezelői tapasztalat | mélységvezérlés programból |
| Első darab | beállítás próbálgatással | beállítás + egy korrekció |
| Századik darab | sodródhat | ugyanaz, mint az első |
| Újragyártás fél év múlva | újra be kell állítani | program betöltése |
| Kezelőfüggőség | nagy | kicsi |
A gyakorlatban ez azt jelenti: ha egy alkatrészt egyszer legyártottunk, és fél év múlva rendelsz belőle még ötvenet, nem kell újra beállítani semmit. A program megvan, a darabok illeszkedni fognak az elsőkhöz.
Mit jelent ez számokban? A szögtűrés és a szárhossz-pontosság géptől, szerszámtól és anyagtól is függ, ezért egyetlen univerzális szám félrevezető lenne. A gyakorlatban ez így működik: az első darabot bemérjük, a korrekciót beállítjuk, és onnantól a széria ezt a pontosságot tartja. Ha a projektedhez konkrét szögtűrés kell, írd rá a rajzra — az ajánlatadáskor megmondjuk, tartható-e, és ha igen, milyen feltétellel.
A visszarugózás akkor is ott van
A CNC nem varázslat: a visszarugózás fizikai jelenség, a gép is csak kompenzálja. Az első darabot ugyanúgy be kell mérni, és a korrekciót beállítani — de onnantól a program viszi tovább.
Ezért van az, hogy rozsdamentesnél (ahol a visszarugózás 3–6°) egy beállító próbadarabbal mindig számolni kell. Erről részletesen: Rozsdamentes lemez hajlítása.
Mikor éri meg a CNC élhajlítás?
Egyértelműen megéri
- Sorozatgyártásnál. Az egyszeri programozás sok darabon oszlik el, és nincs sodródás.
- Ismétlődő megrendelésnél. A program megmarad; a második rendelés beállítás nélkül fut.
- Több hajlításnál. Négy-öt hajlítás kézzel beállítva halmozódó hibát jelent.
- Szoros tűrésnél. Ahol az illeszkedés számít — burkolat, doboz, szerelt szerkezet.
- Összeépítendő alkatrészeknél. Ha több darabnak kell egymáshoz passzolnia.
Kevésbé kritikus
- Egyetlen, egyszerű darabnál, ahol egy hajlítás van és a tűrés laza. Itt a programozási idő aránylag nagy tétel — de mivel a CNC nálunk az alapgép, ez nem jelent felárat.
Nem kell külön kérned. Nálunk a CNC élhajlító az alapgép, minden hajlítás ezen készül — egyedi darabtól a sorozatig.
Szerszámozás és korlátok
Amit érdemes tudni, mielőtt megtervezed az alkatrészt:
1. A szerszám adja a sugarat. Szabadhajlításnál a belső sugár a V-nyílásból következik (R ≈ 0,16 × V lágy acélra). Nem tetszőleges. → Hajlítási sugár és minimális szárhossz
2. A szerszámváltás idő. Ha egy alkatrészen minden hajlítás azonos sugarú, nem kell váltani. Ez mérhető megtakarítás — érdemes már a tervezésnél egységesíteni.
3. A hajlítási hossz korlátos. Nálunk 3000 mm a hasznos hossz. Ennél hosszabb élt nem lehet egy darabban hajlítani.
4. Az erőszükséglet a hosszal nő. Egy 8 mm-es lemez rövid darabon még könnyen hajlik, teljes 3000 mm-en már a gép határa lehet. → Vastag lemez hajlítás
5. A geometria ütközhet. Mély, szűk profiloknál a szerszám vagy a gerenda útban lehet. Ilyenkor speciális (gooseneck) szerszám vagy módosított geometria a megoldás.
Hogyan néz ki egy tipikus munka?
Vegyünk egy négyszer hajlított kapcsolószekrény-burkolatot, 2 mm-es horganyzott lemezből, 40 darabot.
1. A teríték kiszámítása. A STEP modellből a rendszer kiszámolja a sík terítéket — a mi bemért K-faktorainkkal, nem irodalmi értékkel. → Hajlítási ráhagyás és K-faktor
2. A hajlítási sorrend meghatározása. A program végigszimulálja, hogy a négy hajlítás milyen sorrendben végezhető el ütközés nélkül. Ha kiderül, hogy a negyedik hajlításnál az alkatrész nekiütközne a gerendának, ez most derül ki, nem a gépnél.
3. Lézervágás. A teríték kivágása a furatokkal együtt. Minden, ami síkban elvégezhető, itt történik meg.
4. Program és szerszám beállítása. A hátsóütköző pozíciói, a lenyomási mélységek és a sorrend betöltődik. Az azonos sugarú hajlítások miatt nincs szerszámváltás.
5. Első darab + korrekció. A próbadarabot visszamérjük, a visszarugózás-korrekciót beállítjuk. Ez az egyetlen pont, ahol emberi beavatkozás kell.
6. A széria lefut. A maradék 39 darab beállítás nélkül, azonos minőségben.
7. A program archiválódik. Ha fél év múlva kell még 40 darab, a 4. és 5. lépés kimarad.
Ahol a CNC időt nyer: a 2. és a 6. lépésben. A sorrend előre ellenőrzött, és a széria nem sodródik. Kézi beállításnál a 40. darab már mérhetően eltérhet az elsőtől.
Mit küldj, hogy pontos legyen?
A legjobb, ha 3D modellt (STEP) küldesz. Ekkor a terítéket és a hajlítási sorrendet mi számoljuk ki, a saját gépünk és szerszámaink alapján — ez pontosabb, mint bármilyen táblázatos becslés.
Ha DXF-et küldesz, add meg mellé:
- az anyagminőséget és vastagságot,
- a hajlítási vonalakat, szögeket és irányokat (fel/le),
- a kívánt belső sugarat,
- a tűrést, ha valahol szorosabb kell az általánosnál.
→ Részletesen: Milyen fájlt küldjek? DXF, STEP, DWG
Gyakran ismételt kérdések
Mi a különbség a CNC és a hagyományos élhajlítás között?
A CNC élhajlítónál a gép programból állítja be a lenyomás mélységét és pozicionálja a hátsóütközőt, míg hagyományos gépnél ezt a kezelő méri be és állítja kézzel. A különbség az ismételhetőségben van: a CNC-nél a századik darab is ugyanolyan, mint az első, és egy fél évvel későbbi utánrendelés is beállítás nélkül fut.
Drágább a CNC élhajlítás?
Nem — nálunk ez az alapgép, nincs rá felár. Egyetlen egyszerű darabnál a programozási idő aránylag nagyobb tétel, de több darabnál vagy több hajlításnál a CNC egyértelműen olcsóbb, mert nincs beállítási próbálgatás és nincs selejt a sodródásból.
Milyen szögeket lehet hajlítani?
Szabadhajlításnál a szög a lenyomás mélységéből adódik, ezért egy szerszámkészlettel gyakorlatilag bármilyen szög előállítható — hegyesszögtől a tompaszögig, szerszámváltás nélkül. Nem kell minden szöghöz külön szerszám.
Meddig őrzitek meg a programot?
A legyártott alkatrészek programjai megmaradnak, így egy későbbi utánrendelésnél nem kell újra programozni és beállítani — ami gyorsabb átfutást és azonos minőséget jelent. Ha utánrendelsz, elég hivatkoznod a korábbi munkára.
Mekkora a leghosszabb hajlítás?
3000 mm a hasznos hossz. Ennél hosszabb élt egy darabban nem lehet meghajlítani; ilyenkor az alkatrészt darabolni kell, és a részeket hegesztéssel összeépíteni.
Mennyire pontos?
A pontosság két részből áll: a szögtűrés (mennyire pontos a hajlítás szöge) és a pozicionálási pontosság (mennyire pontos a szárhossz). Mindkettőt a gép vezérlése biztosítja, és a folyamat elején egy bemért próbadarabbal kalibráljuk — innentől a széria ezt tartja. Konkrét tűréskövetelményt írj rá a rajzra: az ajánlatadáskor visszajelzünk, tartható-e.
Összegzés
- A CNC élhajlító programból dolgozik: mélységvezérelt szög, pozicionált hátsóütköző.
- Ebből következik az ismételhetőség — a századik darab olyan, mint az első.
- A hajlítási sorrend előre programozott, nem gyártás közben derül ki, hogy ütközik.
- Egy szerszámkészlettel sokféle szög — nem kell szerszám minden szöghöz.
- A visszarugózást a CNC is csak kompenzálja: az első darabot be kell mérni.
- Tervezéskor: egységes sugarak, 3000 mm hajlítási hossz, erőszükséglet a hosszal nő.
Több hajlításos, pontos alkatrészre van szükséged? Küldd át a STEP modellt — kiszámoljuk a terítéket, ellenőrizzük a hajlítási sorrendet, és 24 órán belül visszajelzünk az árral. Ha a geometria így nem gyártható, azt is megmondjuk, mielőtt bármi a gépre kerülne.
Ajánlatkérés → · Élhajlítás szolgáltatásunk →