Lézervágás Budapest · 2026. szeptember 15. · 12 perc olvasás
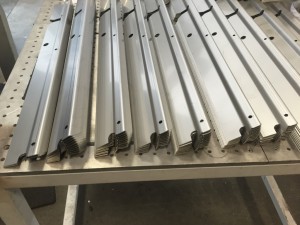
Az élhajlítás olyan lemezmegmunkálási eljárás, amelynél egy présszerszám — a felső bélyeg és az alsó V-nyílású matrica — képlékenyen meghajlítja a sík fémlemezt egy vonal mentén. A lemez a hajlítás zónájában maradandóan alakot vált: a külső oldala megnyúlik, a belső zömül. Így készül szinte minden lemezből hajtogatott alkatrész — a kapcsolószekrény burkolatától a homlokzati profilon át a gépállványig.
A magyar szakmában szinonimaként használják a lemezhajlítás kifejezést is, angolul press braking vagy air bending a neve, attól függően, melyik eljárásról van szó.
Ez a cikk végigmegy azon, hogyan zajlik a folyamat, milyen eljárások és gépek léteznek, mit lehet és mit nem lehet meghajlítani — és mire figyelj, ha te tervezed az alkatrészt.
Hogyan zajlik az élhajlítás?
Négy lépés, ebben a sorrendben:
1. Teríték. A hajlított alkatrész sík kiterített változata. Ez nem a szárak összege — a hajlítás során az anyag megnyúlik, ezért hajlítási ráhagyással kell számolni. Erről külön, számítási példákkal teli cikkünk van: Hajlítási ráhagyás és K-faktor.
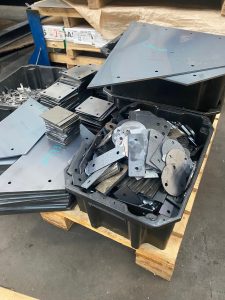
2. Kivágás. A terítéket lézerrel kivágjuk a lemeztáblából, a furatokkal és kivágásokkal együtt. Fontos: a furatokat már ebben a lépésben elhelyezzük, ezért a hajlítás közelébe eső furatoknál számolni kell azzal, hogy a hajlítás eltorzíthatja őket.
3. Hajlítás. A lemez a matricára kerül, a bélyeg lenyomja. A gép a lenyomás mélységéből (nem az erőből) állítja be a szöget. Több hajlításnál a sorrend nem mindegy — rossz sorrendnél az alkatrész egy ponton nekiütközik a gépnek, és nem lehet befejezni.
4. Ellenőrzés. Az első darabot visszamérjük, és a visszarugózás miatt szükséges korrekciót beállítjuk. Innentől a széria ismételhetően fut.
Az élhajlítás három alapeljárása
Nem minden hajlítás egyforma. A különbség abban van, mennyire nyomjuk le a lemezt a matricába.
| Eljárás | Mi történik | Szükséges erő | Pontosság | Mikor használjuk |
|---|---|---|---|---|
| Szabadhajlítás (air bending) | A lemez csak három ponton érintkezik; nem ér a matrica aljára | legkisebb | közepes (visszarugózás nagyobb) | Ez a leggyakoribb. Egy szerszámmal sokféle szög |
| Fenékre hajlítás (bottoming) | A lemez felveszi a matrica alakját | ~3–5× nagyobb | jó | Ha szűk szögtűrés kell |
| Kalibráló préselés (coining) | A lemez a szerszámok közé préselődik, az anyag „megfolyik" | ~10× nagyobb | kiváló, minimális visszarugózás | Ritkán — nagyon szoros tűrésnél, vékony anyagnál |
A gyakorlatban a szabadhajlítás dominál, mert egyetlen szerszámkészlettel sokféle szög és sugár állítható elő, és sokkal kisebb géperőt igényel. Cserébe a visszarugózás nagyobb, ezért a gépnek túl kell hajlítania.
Ami ebből neked számít
Szabadhajlításnál a belső hajlítási sugarat nem te választod meg szabadon — az a matrica V-nyílásának méretéből adódik. A közelítő szabály lágy acélra:
R ≈ 0,16 × Vahol V a matrica nyílásának szélessége. Mivel a V-nyílás jellemzően a lemezvastagság 6–12-szerese, ebből következik, hogy a belső sugár nagyjából a lemezvastagsággal egyezik meg normál esetben.
Tervezői következmény: ha a rajzodon
R = 0szerepel („éles" hajlítás), az fizikailag nem létezik. A gyártó a szerszámaihoz legközelebbi sugarat fogja használni — és ha te más sugárral számoltad a terítéket, az alkatrész rossz méretű lesz. Mindig adj meg belső sugarat, vagy küldj 3D modellt.
Géptípusok
| Géptípus | Működés | Tipikus felhasználás |
|---|---|---|
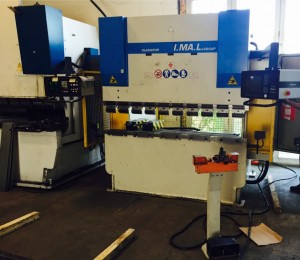
| CNC élhajlító prés | Programvezérelt bélyeg + matrica, hátsóütköző pozicionálással | Ez az ipari alapgép. Kis és nagy széria, pontos, ismételhető |
| Hidraulikus élhajlító | Hidraulika hajtja a gerendát | Nagy erő, vastag anyag |
| Görgős hajlító (hengerítő) | Három vagy négy henger között ívesít | Nem élhajlítás — íves felület, cső, kúp |
| Panelhajlító | Befogja a lemezt, a hajlítógerenda felhajtja | Dobozszerű alkatrész, sok hajlítás, vékony anyag |
| Robotos hajlítócella | Robot mozgatja a darabot a prés előtt | Nagy sorozat, ismétlődő geometria |
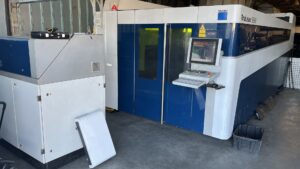
Nálunk CNC élhajlító prés dolgozik, 3000 mm hasznos hosszban — ez határozza meg a leghosszabb hajlítható élt. Íves elemekhez külön hengerítő gépünk van; erről a lemezhengerítésről szóló cikkben írunk.
Az élhajlítás mellett a teljes lánc házon belül van: lézervágás, hengerítés, hegesztés, sorjázás és szálcsiszolás. Ez azért számít, mert így a rajzot a teljes folyamatra nézve tudjuk átnézni — nem csak arra, hogy a hajlítás önmagában menne-e.
Mit tudunk meghajlítani?
| Anyag | Tipikus vastagságtartomány | Megjegyzés |
|---|---|---|
| Szénacél (S235, S355, DC01) | 0,5 – 8 mm ✅ bizonyított | Vastagabbnál az erőszükséglet és a min. sugár nő |
| Rozsdamentes (1.4301, 1.4404) | 0,5 – ~6 mm | Nagyobb erő és nagyobb visszarugózás |
| Alumínium (AlMg3, AlMgSi1) | 0,5 – ~8 mm | Repedésveszély kis sugárnál, szemcseirány kritikus |
| Horganyzott lemez | 0,5 – ~4 mm | A cinkréteg kis sugárnál repedhet |
| Réz, sárgaréz | vékony | Lágy, jól hajlítható |
✅ Bizonyított referencia: a 8 mm-es vaslemez hajlítása dokumentált munkánk.
A maximális hajlítható vastagság nem fix szám — függ a V-nyílástól és a hajlítás hosszától is. Ugyanaz a gép egy 8 mm-es lemezt rövid darabon még könnyen meghajlít, teljes 3000 mm hosszban viszont már a határán jár. Ezért a vastag vagy hosszú darabokat mindig érdemes előre egyeztetni: a vastag lemez hajlításáról szóló cikkünkben megtalálod azt az erőszükséglet-táblázatot, amiből magad is meg tudod becsülni, hol a határ.
A hajlítási hossz és az erő összefügg
Ez a leggyakrabban félreértett korlát. A gép tonnaereje nem azt mondja meg, milyen vastag lemezt hajlít meg, hanem azt, hogy mekkora erőt tud kifejteni. Ugyanaz a gép:
- egy rövid 10 mm-es lemezt még meghajlít,
- de ugyanezt teljes 3000 mm hosszban már nem, mert az erőszükséglet a hajlítás hosszával arányosan nő.
Ezért ha vastag és hosszú alkatrészt tervezel, mindig egyeztess előre.
Az élhajlítás korlátai — amit a tervezéskor tudni kell
Négy dolog, ami miatt egy rajz visszakerül a tervezőhöz:
1. Minimális szárhossz
A hajlított szárnak elég hosszúnak kell lennie, hogy a matricán megtámaszkodjon. Ha túl rövid, a lemez beesik a V-nyílásba, és a hajlítás pontatlan vagy lehetetlen lesz.
Közelítő szabály: a minimális szárhossz ≈ a V-nyílás felének + a lemezvastagságnak megfelelő érték. Részletes táblázattal a hajlítási sugárról és szárhosszról szóló cikkünkben foglalkozunk.
2. Furat a hajlítás közelében
Ha a furat túl közel van a hajlítási vonalhoz, a hajlítás ovális vagy elhúzott alakúra torzítja.
Ökölszabály: a furat széle legyen legalább 2,5 × lemezvastagság + hajlítási sugár távolságra a hajlítás vonalától.
3. Ütközés — a hajlítási sorrend
Egy dobozszerű alkatrésznél nem mindegy, melyik élt hajlítjuk először. Rossz sorrendnél a már meghajlított rész nekiütközik a gép gerendájának. Bonyolult geometriánál ezt gyártás előtt szimulálni kell — és néha kiderül, hogy az alkatrész így nem gyártható, át kell tervezni.
4. Szemcseirány
A hengerelt lemeznek van szemcseiránya. A hajlítás a szemcseirányra merőlegesen biztonságos; párhuzamosan hajlítva az anyag kis sugárnál megrepedhet — különösen alumíniumnál és nagy szilárdságú acélnál.
Visszarugózás
A lemez a szerszám elengedése után részben visszanyílik, mert a rugalmas alakváltozás visszatér. Ezt a gép túlhajlítással kompenzálja — de tudni kell róla, mert ez magyarázza, miért nem lesz az első próbadarab pontosan 90°-os.
| Anyag | Tipikus visszarugózás (90°, szabadhajlítás) |
|---|---|
| Lágy acél (DC01, S235) | 1–3° |
| Szerkezeti acél (S355) | 2–4° |
| Rozsdamentes (1.4301) | 3–6° |
| Alumínium ötvözet (AlMg3) | 2–5° |
| Nagy szilárdságú acél | 5–12° |
Minél nagyobb az anyag folyáshatára és minél nagyobb a hajlítási sugár, annál nagyobb a visszarugózás. Ezért igényel a rozsdamentes szorosabb szögtűrésnél mindig próbahajlítást — erről a rozsdamentes lemez hajlításáról szóló cikkünkben írunk bővebben.
Ezek a lemezipari gyakorlatban szokásos tartományok. A konkrét érték anyagsarzstól, szerszámtól és géptől is függ — ezért dolgozunk minden új alkatrésznél bemért próbadarabbal, és nem táblázatból.
Hol használják az élhajlítást?
Építőipar és homlokzat
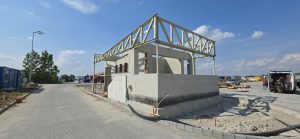
Homlokzati burkolóelemek, ablakbélletek, attikafedések, vízvetők, konzolok. Itt a hosszú, pontos, ismételhető hajlítás a kulcs — egy homlokzaton több ezer, egymáshoz illeszkedő elem van.
Referenciánk: közel 7 500 m² épületburkolat gyártása alumíniumból, valamint a Spar lemezburkolat precíz, többlépéses élhajlítással.
Gépgyártás
Gépburkolatok, kapcsolószekrények, védőelemek, tartók, alaplemezek. Jellemzően doboz-geometria, sok hajlítással, gyakran PEM anyákkal és csaphegesztéssel a szerelhetőségért.
Referenciánk: műszerdobozok gyártása, alumínium konzolok a Budapest One irodaházon.
Fémszerkezet és lakatosipar
Korlátelemek, lépcsőelemek, tűzlétra, konzolok, merevítők. Itt gyakran vastagabb anyag és nagyobb erő kell.
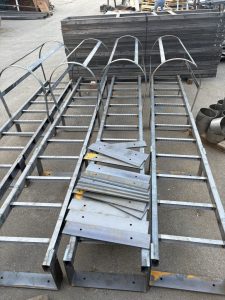
Referenciánk: a GLS csarnokbővítés acélmunkái — tűzlétra, lépcsőelemek, korlátelemek.
Elektronikai és energetikai ipar
Kapcsolószekrények, hűtőbordák, EMC-árnyékolások, töltőállomás-burkolatok. Vékony anyag, sok furat, szoros tűrés.
Referenciánk: a Voltie elektromos töltő lemezmunkái.
Autó- és járműipar
Konzolok, tartók, burkolatok, felépítmény-elemek — jellemzően kis és közepes szériában, prototípustól a sorozatig.
Referenciánk: vasúti felépítmény acélszerkezet.
Mi hajtja az élhajlítás költségét?
Az élhajlítás ára nem alkatrészenként, hanem hajlításonként számít. Ez a legfontosabb dolog, amit a tervezéskor érdemes tudni.
| Tényező | Hatás | Amit tehetsz |
|---|---|---|
| Hajlítások száma | 🔴 nagy — minden hajlítás külön művelet | Nézd meg, kell-e mind |
| Szerszámváltás | 🔴 nagy — géptől álló idő | Egységesítsd a sugarakat |
| Darabszám | 🔴 nagy — a beállítás egyszeri | Kérdezz rá nagyobb tételre |
| Anyag | 🟠 közepes — a rozsdamentes lassabb, több beállítás | Ne válassz feleslegesen drágát |
| Hajlítási hossz | 🟠 közepes — hosszú darab kétkezes kezelés | — |
| Szoros szögtűrés | 🟠 közepes — több beállító darab | Csak oda, ahol kell |
Egy konkrét példa a gondolkodásra. Egy négyszer hajlított doboz négy műveletet jelent. Ha a konstrukció megengedi, hogy ebből kettő hajlítás helyett egy hegesztett sarok legyen, az néha olcsóbb — néha viszont pont fordítva. Ezt érdemes az ajánlatkéréskor megkérdezni: „melyik megoldás olcsóbb, ha így vagy úgy csinálom?"
A szerszámváltás az, amiről a legtöbben megfeledkeznek. Ha egy alkatrészen három hajlítás van, és mindhárom más sugárral, a gépet kétszer át kell szerszámozni. Ha mind a három azonos sugarú, egyszer sem. Ez tervezési döntés, nem alkudozás kérdése.
→ Részletesen: Élhajlítás árak 2026: mi befolyásolja a hajlítás költségét
Élhajlítás vagy más eljárás?
| Ha ezt akarod | Ezt válaszd |
|---|---|
| Éles törésvonal, szögben hajlított lemez | Élhajlítás |
| Ív, henger, kúp, körlemez | Hengerítés — lemezhengerítés |
| Zártszelvény vagy cső ívesítése | Profilhengerítés — profilhengerítés |
| Nagy sorozat, mindig azonos forma | Szerszámos préselés (nem a mi profilunk) |
Gyakran ismételt kérdések
Mi a különbség az élhajlítás és a lemezhajlítás között?
Gyakorlatilag semmi — a két kifejezést a magyar szakmában szinonimaként használják. Az „élhajlítás" pontosabb, mert arra utal, hogy a lemezt egy él (vonal) mentén hajlítjuk, présszerszámmal. A „lemezhajlítás" tágabb, néha a hengerítést is beleértik.
Milyen vastag lemezt lehet meghajlítani?
Nem a vastagság a korlát önmagában, hanem a vastagság és a hajlítási hossz együtt. Szénacélnál 8 mm-es lemez hajlítása dokumentált munkánk. Ugyanaz a gép rövid darabon vastagabbat is meghajlít, teljes 3000 mm hosszban viszont vékonyabbat. Konkrét alkatrésznél mindig egyeztess előre.
Mekkora hajlítási sugarat adjak meg a rajzon?
Ha nincs különleges okod másra, add meg a lemezvastagsággal megegyező belső sugarat — ez szabadhajlításnál a leggyakoribb, természetes érték, és nem igényel különleges szerszámot. Amit semmiképp ne írj: R = 0. Éles hajlítás fizikailag nem létezik.
Miért nem lesz pontosan 90°-os az alkatrész?
A visszarugózás miatt: a lemez a szerszám elengedése után részben visszanyílik. A gép ezt túlhajlítással kompenzálja, de az első darabon mindig be kell mérni és korrigálni. Rozsdamentesnél ez a hatás a legnagyobb (3–6°), ezért ott mindig számolni kell egy beállító próbadarabbal.
Milyen közel lehet furat a hajlításhoz?
Ökölszabályként a furat széle legyen legalább 2,5 × lemezvastagság + hajlítási sugár távolságra a hajlítási vonaltól. Ennél közelebb a hajlítás ovális alakúra torzítja a furatot. Ha a konstrukció miatt muszáj közelebb tenni, jelezd — van rá megoldás (pl. tehermentesítő kivágás), de tudni kell róla előre.
Hajlítás előtt vagy után legyen a furat?
Alapesetben előtte — a furatokat a lézervágásnál egyszerre kivágjuk a terítékkel, ami olcsóbb és pontosabb. Kivétel, ha a furat közvetlenül a hajlítás mellett van, vagy nagyon szoros pozíciótűrés kell rá; ilyenkor utólagos furatolás a megoldás, de az külön művelet és költség.
Összegzés
- Az élhajlítás présszerszámmal, vonal mentén hajlítja a lemezt — ez a lemezalkatrész-gyártás alapművelete.
- A gyakorlatban a szabadhajlítás dominál: egy szerszámmal sokféle szög, kisebb géperő.
- A belső sugár nem szabadon választható — a V-nyílásból adódik, jellemzően ≈ a lemezvastagság.
- A hajlítható vastagságot a hajlítás hossza is korlátozza, nem csak a gép ereje.
- A visszarugózás valós jelenség: az első darabot mindig be kell mérni.
- Tervezéskor figyelj a minimális szárhosszra, a furat-távolságra, a hajlítási sorrendre és a szemcseirányra.
Hajlított lemezalkatrészre van szükséged? Küldd át a STEP modellt vagy a DXF terítéket — 24 órán belül visszajelzünk az árral és a gyárthatósággal. Ha a geometria kérdéses, szólunk, mielőtt bármit legyártanánk. Csepeli üzemünkben CNC élhajlítóval dolgozunk, 3000 mm hasznos hosszban.
Ajánlatkérés → · Élhajlítás szolgáltatásunk →