Lézervágás Budapest · 2026. szeptember 10. · 9 perc olvasás
A lézervágásnak nincs négyzetméterára — és aki mégis ilyet ígér, az vagy nagyon leegyszerűsít, vagy nem a te alkatrészedről beszél. Az ár három tételből áll össze: az anyagköltségből, a gépidőből (ami a vágandó kontúr hosszától és az anyagvastagságtól függ), és az egyszeri beállítási költségből, amely a darabszám növekedésével fajlagosan elenyészik. Ezért kerülhet egyetlen darab majdnem ugyanannyiba, mint öt — és ezért éri meg mindig megkérdezni, mi történik, ha többet rendelsz.
Ebben a cikkben nem árlistát találsz, hanem azt, ami annál hasznosabb: mi mozgatja az árat, és mit tudsz te befolyásolni a saját rajzodon, még az ajánlatkérés előtt.
Miért nem adunk árlistát?
Őszintén: mert félrevezető lenne.
Két, pontosan ugyanakkora, ugyanolyan anyagú lemez ára háromszorosan is eltérhet — ha az egyiken húsz furat van, a másikon egy sem. Egy „3 mm-es acél: X Ft/m²" típusú árlista ezt nem tudja kezelni, és vagy alulárazza a bonyolult munkát, vagy túlárazza az egyszerűt.
Ami helyette működik: megérted, mi drágít, optimalizálsz rajta, és kapsz egy pontos ajánlatot 24 órán belül.
Mi határozza meg a lézervágás árát?
Hat tényező, fontossági sorrendben:
| # | Tényező | Miért számít | Hatás mértéke |
|---|---|---|---|
| 1 | Anyagminőség és vastagság | Ez adja az anyagköltséget és meghatározza a vágási sebességet | 🔴 nagy |
| 2 | Vágandó kontúr hossza | A gép a kontúr mentén halad — ez a tényleges gépidő | 🔴 nagy |
| 3 | Darabszám | A beállítás egyszeri; több darabon oszlik el | 🔴 nagy |
| 4 | Anyagkihasználás (nesting) | Mennyi hulladék marad a táblán | 🟠 közepes |
| 5 | Utómunka | Sorjázás, hajlítás, hegesztés, felületkezelés | 🟠 közepes |
| 6 | Határidő | A soron kívüli gyártás felárral jár | 🟡 kicsi–közepes |
Nézzük végig.
1. Anyagminőség és vastagság
Két dolgot befolyásol egyszerre. Egyrészt az alapanyag árát — egy rozsdamentes tábla többszöröse a szénacélnak. Másrészt a vágási sebességet: minél vastagabb az anyag, annál lassabban halad a gép, tehát annál több gépidőt fizetsz ugyanazért a kontúrért.
A sebességkülönbség nem lineáris. Egy 2 mm-es szénacél sokszorosan gyorsabban vágódik, mint egy 15 mm-es — a vastagabb anyagnál a fejnek lassabban kell haladnia, hogy a vágási rés végig átvágja az anyagot.
Ami sokakat meglep: a rozsdamentes és az alumínium vágása azonos vastagságnál lassabb, mint a szénacélé. A szénacélt oxigénnel vágjuk, ahol az oxidációs reakció maga is hőt termel és segíti a folyamatot. A rozsdamentesnél és az alumíniumnál nitrogént használunk — hogy a vágásfelület tiszta és oxidmentes maradjon —, ahol ez a segítség nincs meg, sőt a nagy nyomású nitrogén fogyása külön költség.
Nagyságrendi viszonyítás azonos vastagságon és azonos kontúron:
| Anyag | Relatív vágási idő | Relatív anyagár |
|---|---|---|
| Szénacél (S235) | 1× (viszonyítási alap) | 1× |
| Horganyzott lemez | ~1× | valamivel magasabb |
| Alumínium (AlMg3) | lassabb | magasabb |
| Rozsdamentes (1.4301) | lassabb | jelentősen magasabb |
| Réz, sárgaréz | a leglassabb | a legmagasabb |
2. A vágandó kontúr hossza — nem a felület
Ez a leggyakoribb félreértés. A gép nem a lemez felületét „dolgozza fel", hanem végigmegy a kontúron. Ezért:
- Egy 100 × 100 mm-es tömör négyzet kontúrja 400 mm.
- Ugyanez a négyzet 20 db 10 mm-es furattal már 400 + (20 × 31,4) = 1 028 mm kontúrt jelent — két és félszeres gépidő, ugyanabból az anyagból.
Minden furat, minden kivágás, minden belső kontúr külön beszúrást (piercing) is igényel, ami vastagabb anyagnál másodpercekbe telik darabonként. Húsz furatnál ez már önmagában érzékelhető tétel.
Gyakorlati következmény: ha a rajzodon sok apró furat van, és azok egy része csavarkötéshez kell — érdemes megnézni, nem elég-e kevesebb, nagyobb furat.
3. Darabszám — itt a legnagyobb mozgástér
Minden munkához tartozik egy egyszeri ráfordítás, ami független attól, hogy egy vagy száz darabot gyártunk:
- a rajz átnézése és gyárthatósági ellenőrzés,
- a CAD/CAM programozás és nesting,
- a gép beállítása, anyagbetét,
- az első darab ellenőrzése.
Ez a tétel egy darabnál a teljes árat dominálja, tíz darabnál már megoszlik, százon pedig gyakorlatilag eltűnik.
Hogyan viselkedik a fajlagos ár? Az alábbi görbe a lemezipari gyakorlat jellemző alakja — a pontos arányok anyagtól és geometriától függenek, de az irány mindig ez:
| Darabszám | Mi történik a fajlagos árral |
|---|---|
| 1 db | A beállítás a teljes ár nagy részét kiteszi |
| 5 db | A beállítás öt felé oszlik — jelentős esés |
| 20 db | A gépidő és az anyag veszi át a főszerepet |
| 100 db | A beállítás elenyésző, a nesting is jobb |
| 500+ db | Az anyagbeszerzési előny is jelentkezik |
Ezért éri meg mindig megkérdezni: „mennyivel lenne olcsóbb darabonként, ha 20-at rendelnék 5 helyett?" Sokszor a válasz meglepően kedvező, és a raktáron tartás olcsóbb, mint a második beállítás fél év múlva.
4. Anyagkihasználás — a nesting
A lemeztáblát ki kell fizetni, akkor is, ha nem használjuk ki. A nesting az a folyamat, amikor az alkatrészeket a lehető legszorosabban rendezzük el a táblán.
Két dolog számít:
- A geometria. Egy hosszú, keskeny alkatrész könnyen sorba rendezhető; egy szabálytalan, íves forma sok hulladékot hagy.
- A vegyes rendelés. Ha egyszerre több különböző alkatrészt gyártatsz ugyanabból az anyagból és vastagságból, azok együtt nestelhetők, és a kihasználás sokkal jobb lesz.
Ez a legkönnyebben elérhető megtakarítás. Ha több projekted is fut, gyűjtsd össze az azonos anyagú, azonos vastagságú darabokat, és kérj rájuk egy közös ajánlatot.
5. Utómunka
A lézervágás sokszor csak az első lépés. A teljes ár tartalmazhatja:
| Művelet | Mikor kell | Költséghatás |
|---|---|---|
| Sorjázás | élvédelem, festés előtt, kézzel fogható alkatrész | kicsi–közepes |
| Élhajlítás | minden hajlított alkatrésznél, hajlításonként | közepes |
| Hegesztés | összeépített szerkezetnél | nagy |
| Menetvágás / PEM anya | szerelhető alkatrésznél | kicsi darabonként |
| Szálcsiszolás | látszó rozsdamentes felületnél | közepes |
| Felületkezelés | horganyzás, porfestés (külső partner) | nagy |
Az élhajlítás ára hajlításonként számít, nem alkatrészenként. Egy négyszer hajlított doboz négyszer annyi hajlítási műveletet jelent, mint egy egyszer hajlított lemez — még ha ugyanakkora is. Erről külön cikkünk van: Élhajlítás árak.
6. Határidő
A normál átfutási idő mellett van soron kívüli gyártás is, ami felárral jár — mert más munkát kell átütemezni miatta. Ha a határidő szorít, jelezd az ajánlatkéréskor: megmondjuk, mi fér bele és milyen feltétellel.
Hogyan oszlik meg az ár? — három tipikus eset
Nem forintban, hanem arányokban — mert ez az, ami nem évül el, és ez mutatja meg, hol érdemes optimalizálni.
A) Egyszerű konzol, kis széria
4 mm szénacél, 200 × 120 mm, 6 furat, 2 hajlítás, 10 db
| Tétel | Az ár hozzávetőleges aránya |
|---|---|
| Anyag | kisebb rész |
| Lézervágás | közepes rész |
| Élhajlítás (2 művelet) | jelentős rész |
| Sorjázás | kis rész |
| Beállítás (10 db-on elosztva) | közepes rész |
👉 Itt a hajlításszám és a darabszám a mozgatható tétel. Ha a konstrukció megengedi az egy hajlítással kevesebbet, az érezhető.
B) Rozsdamentes takarólemez, egyetlen darab
1,5 mm rozsdamentes, 400 × 300 mm, 12 furat, szálcsiszolt felület, 1 db
| Tétel | Az ár hozzávetőleges aránya |
|---|---|
| Anyag | közepes rész |
| Lézervágás | kisebb rész |
| Szálcsiszolás | közepes rész |
| Beállítás (1 db-ra) | a legnagyobb tétel |
👉 Itt a darabszám a döntő. Egyetlen darabnál a programozás és a gépbeállítás ugyanannyi, mint száznál. Ha van rá esély, hogy később még kell belőle, most érdemes többet gyártatni.
C) Vastag acél alaplap, sorozat
15 mm szénacél, 300 × 300 mm, 4 db M12 furat, 50 db
| Tétel | Az ár hozzávetőleges aránya |
|---|---|
| Anyag | a legnagyobb tétel |
| Lézervágás (vastag → lassú) | jelentős rész |
| Beállítás (50 db-on elosztva) | elenyésző |
👉 Itt a nesting és az anyagválasztás a döntő. 15 mm-es táblánál egy rossz elrendezés komoly pénz; és érdemes megnézni, kell-e tényleg 15 mm, vagy 12 is elég.
Nyolc dolog, amivel olcsóbb lesz az alkatrészed
Ezeket a rajz elkészítésekor tudod befolyásolni — utólag már nem.
1. Egyesíts azonos anyagú rendeléseket. Több projekt azonos vastagságú lemezei együtt nestelhetők. Ez a legnagyobb, legkönnyebben elérhető megtakarítás.
2. Kérdezz rá a nagyobb darabszám árára. A beállítás egyszeri. Sokszor a 20 db alig kerül többe, mint a 10.
3. Csökkentsd a furatszámot. Minden furat kontúrhossz és beszúrás. Ha három csavar helyett kettő is elég, az mérhető.
4. Ne írj elő indokolatlanul szűk tűrést. A szoros tűrés lassabb vágást és utómegmunkálást jelent. Csak oda tedd, ahol tényleg kell — a többi helyre az általános tűrés is elég.
5. Egységesítsd a hajlítási sugarakat. Ha az alkatrészen minden hajlítás azonos sugarú, nem kell szerszámot váltani. A szerszámváltás idő, az idő pénz.
6. Kerüld a felesleges anyagválasztást. Nem minden kültéri alkatrésznek kell rozsdamentesnek lennie — sok esetben a horganyzott lemez vagy a festett szénacél is megteszi, töredék áron.
7. Válaszd a szabványos vastagságot. A raktáron lévő, gyakori vastagságok (1, 1,5, 2, 3, 4, 5, 6, 8, 10 mm) olcsóbbak és gyorsabban elérhetők, mint a különleges méretek.
8. Küldj rendes fájlt. Egy hiányos rajz visszakérdezést, egyeztetést és késést jelent — ami mindenkinek költség.
Hogyan kapsz gyorsan pontos árat?
A leggyorsabb út, ha az ajánlatkéréshez elküldöd:
- a fájlt —
STEP(3D) vagyDXF(2D teríték), - az anyagminőséget és vastagságot (pl. „3 mm S235" vagy „2 mm 1.4301"),
- a darabszámot — és ha van, egy második darabszámot is összehasonlításnak,
- a szükséges utómunkát (hajlítás, sorjázás, menet, felület),
- a határidőt.
Ezzel a csomaggal 24 órán belül tudunk árat adni. Ha bármelyik hiányzik, visszakérdezünk, és az ajánlat csúszik.
A fájlformátumokról és arról, mit tartalmazzon pontosan a rajz, külön cikkünk szól: Milyen fájlt küldjek? DXF, STEP, DWG.
Gyakran ismételt kérdések
Mennyibe kerül a lézervágás négyzetméterenként?
Ez a kérdés így nem válaszolható meg pontosan, mert a lézervágás nem felület-, hanem kontúralapú művelet. Két azonos méretű lemez ára háromszorosan is eltérhet, ha az egyiken sok furat és belső kivágás van. Az ár a vágandó kontúr hosszából, az anyagvastagságból és a darabszámból áll össze. Küldj rajzot, és 24 órán belül megmondjuk a valós árat.
Miért nincs nyilvános árlistátok?
Mert félrevezető lenne. Egy egyszerű négyzetméterár vagy alulárazza a bonyolult, sok furatos munkát, vagy túlárazza az egyszerűt — és mindkét esetben rossz elvárást kelt. Helyette megmutatjuk, mi mozgatja az árat, hogy tudj rajta optimalizálni, és adunk egy pontos ajánlatot a konkrét rajzra.
Van óradíjas elszámolás?
Bérmunkánál és egyedi feladatoknál előfordul, de a lemezalkatrész-gyártásnál a darabáras elszámolás pontosabb és neked is kiszámíthatóbb — előre tudod, mennyibe kerül a kész alkatrész. Nagyobb, folyamatos együttműködésnél egyedi konstrukcióban is meg tudunk állapodni.
Mennyivel drágább a rozsdamentes a szénacélnál?
Két helyen jelentkezik a különbség: az alapanyag többszöröse a szénacélénak, és a vágás is lassabb, mert nitrogénnel dolgozunk. A pontos szorzó vastagságtól és aktuális anyagártól függ. Ha a korrózióállóság nem kritikus, érdemes megnézni a horganyzott vagy festett szénacél alternatívát — sokszor ugyanaz a funkció töredék áron megvan.
Miért kerül egy darab majdnem annyiba, mint öt?
Mert a beállítási költség — rajzátnézés, programozás, nesting, gépbeállítás — egyszeri, és független a darabszámtól. Egy darabnál ez teszi ki az ár nagy részét. Öt darabnál ugyanez a tétel öt felé oszlik, ezért a fajlagos ár drasztikusan esik.
Az ár tartalmazza a sorjázást?
Nem automatikusan — az ajánlatban mindig külön tételként szerepel, hogy lásd. Sok alkatrésznél (rejtett, nem kézbe fogott elem) nincs rá szükség, máshol (élvédelem, festés előkészítése, kézzel fogott alkatrész) viszont kötelező. Ha nem vagy biztos benne, kérdezz rá — segítünk eldönteni.
Szállítást is vállaltok?
Igen, Budapesten és az agglomerációban, illetve vidékre is. A szállítás külön tételként szerepel az ajánlatban, hogy átlátható legyen.
Összegzés
- A lézervágásnak nincs négyzetmétere — kontúrhossz, anyagvastagság és darabszám adja az árat.
- A beállítás egyszeri költség, ezért a darabszám növelése aránytalanul sokat javít a fajlagos áron.
- A furatszám többet számít, mint sokan gondolják: minden furat kontúr és beszúrás.
- Az azonos anyagú rendelések egyesítése a legkönnyebb megtakarítás.
- A rozsdamentes és alumínium lassabban vágódik, mint a szénacél — nem csak az anyag drágább.
- Pontos ár csak rajzból adható. Küldd el, és 24 órán belül visszajelzünk.
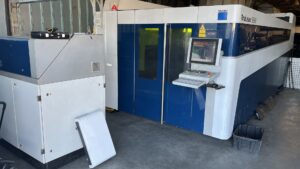
Van egy rajzod, és tudni akarod, mennyibe kerül? Küldd át STEP vagy DXF formátumban, add meg az anyagot, a vastagságot és a darabszámot — 24 órán belül kapsz árat és gyárthatósági visszajelzést is. Csepeli üzemünkben Trumpf Fiber lézervágóval dolgozunk.
Ajánlatkérés → · Lézervágás szolgáltatásunk →