Lézervágás Budapest · 2026. szeptember 24. · 16 perc olvasás
A lézervágás termikus vágási eljárás: egy fókuszált, nagy energiasűrűségű lézersugár megolvasztja — vastagabb anyagnál részben elpárologtatja — a fémet a vágási vonal mentén, a keletkező olvadékot pedig nagy nyomású vágógáz fújja ki a résből. Nincs mechanikus szerszám, nincs elhasználódó él, és nincs erőhatás a munkadarabon. Ezért lehet vele bonyolult kontúrt, apró furatot és éles sarkot vágni, akár egyetlen darabból is — szerszámköltség nélkül.
Ez a cikk végigmegy azon, mi történik valójában a vágási zónában, milyen anyagot meddig vágunk, mekkora tűrésre lehet számítani, és — ez legalább ilyen fontos — mit nem érdemes lézerrel vágni.
Hogyan működik?
Négy dolog játszik össze:
1. A lézersugár
A fiber (száloptikás) lézernél — amivel mi is dolgozunk — a fényt egy ritkaföldfémmel (jellemzően itterbiummal) adalékolt optikai szálban keltjük. Ez körülbelül 1,06 µm hullámhosszú infravörös fényt ad. Ez a hullámhossz kulcsfontosságú: a fém sokkal jobban elnyeli, mint a régebbi CO₂-lézerek 10,6 µm-es sugarát — ezért a fiber lézer fémre lényegesen hatékonyabb.
2. A fókuszálás
A sugarat egy lencse néhány tized milliméteres foltba fókuszálja. Az energiasűrűség itt olyan nagy, hogy a fém azonnal megolvad. A fókuszpont helyzete a lemez vastagságához képest állítható — vastagabb anyagnál mélyebbre kell tenni.
3. A vágógáz
A fúvókán keresztül nagy nyomású gáz áramlik. Két feladata van: kifújja az olvadékot a résből, és védi az optikát a fröccsenéstől. Hogy melyik gázt használjuk, az meghatározza a vágás minőségét és sebességét — erről mindjárt részletesen.
4. A mozgatás
A vágófej CNC-vezérléssel követi a programozott kontúrt. Belső kontúroknál (furatok, kivágások) először beszúrás (piercing) történik: a lézer egy ponton átégeti az anyagot, és onnan indul a vágás. Vastag anyagnál a beszúrás önmagában is másodperceket vesz igénybe — ezért számít a furatszám az árban is. → Lézervágás árak
A vágógáz: oxigén vagy nitrogén?
Ez a döntés jobban befolyásolja a végeredményt, mint sokan gondolnák.
| Oxigén (O₂) | Nitrogén (N₂) | |
|---|---|---|
| Mi történik | Exoterm reakció: az oxigén elégeti a vasat, és a reakcióhő segíti a vágást | Inert: csak kifújja az olvadékot, nem reagál |
| Anyag | szénacél | rozsdamentes, alumínium, réz |
| Sebesség | gyorsabb (a reakcióhő segít) | lassabb |
| Vágásfelület | oxidos, sötét réteg | tiszta, fémfényű |
| Festhető / hegeszthető közvetlenül? | az oxidréteget el kell távolítani | igen, azonnal |
| Gázfogyasztás költsége | alacsony | magas (nagy nyomás, sok gáz) |
Ebből következik két gyakorlati dolog:
1. A rozsdamentes és az alumínium vágása lassabb és drágább, mint az azonos vastagságú szénacélé — nem csak azért, mert az alapanyag drágább, hanem mert nitrogénnel kell vágni, ami lassabb és a gáz maga is jelentős költség.
2. Ha a szénacél alkatrészt festeni vagy hegeszteni fogod, számolj azzal, hogy az oxigénnel vágott él oxidos. Ez sorjázással vagy csiszolással eltávolítható — de az külön művelet. → Sorjázás
Milyen anyagot, meddig?
| Anyag | Nálunk dokumentált | Vágógáz | Megjegyzés |
|---|---|---|---|
| Szénacél (S235, S355, DC01) | 16 mm ✅ | O₂ | A leggyorsabb, leggazdaságosabb |
| Rozsdamentes / saválló (1.4301, 1.4404) | 20 mm ✅ | N₂ | Tiszta él, lassabb, drágább gáz |
| Alumínium (AlMg3, AlMgSi1) | 10 mm ✅ | N₂ | Reflexió és hővezetés miatt igényes |
| Réz, sárgaréz | 6 mm ✅ | N₂ | Erősen reflektál — fiber lézer kell hozzá |
| Horganyzott lemez | vékony tartomány | O₂/N₂ | Cinkgőz — elszívás kötelező |
| Corten acél | mint a szénacél | O₂ | → Corten megmunkálása |
✅ Ezek a vastagságok a saját, dokumentált munkáinkból származnak — nem katalógusadatok. 15 mm-es lemez vágása és utólagos sorjázása, 20 mm-es rozsdamentes vágása és furatolása, 16 mm-es vas, 10 mm-es alumínium mind lezárt projekt.
A táblázat azt mutatja, amit bizonyítottan vágtunk — nem katalógusadat, hanem lezárt munka. A gép határa ennél feljebb is lehet; ha a te anyagod vagy vastagságod ezen a tartományon kívül esik, küldd el a rajzot, és megmondjuk, vállalható-e.
Miért nehezebb a réz és az alumínium?
Két fizikai ok:
- Reflexió. Ezek a fémek a lézer hullámhosszán erősen visszaverik a fényt. A régebbi CO₂-lézerek gyakorlatilag képtelenek voltak rezet vágni; a fiber lézer 1,06 µm-es hullámhosszát viszont már elnyelik annyira, hogy működjön.
- Hővezetés. A réz és az alumínium nagyon jól vezeti a hőt, ezért a bevitt energia egy része elszalad a vágási zónából, ahelyett hogy olvasztana.
Ez a magyarázata annak, hogy réznél 6 mm környékén van a gyakorlati határ, miközben szénacélnál 16 mm sem probléma.
Mit NEM vágunk lézerrel?
Ez a rész legalább olyan fontos, mint a többi — mert időt spórol mindkettőnknek.
Nem-fém anyagok — nem vállaljuk. Fa, MDF, rétegelt lemez, plexi, akril, papír, textil, bőr. Ezekhez CO₂-lézer kell: a fiber lézer 1,06 µm-es hullámhosszát ezek az anyagok nem nyelik el megfelelően. Ha fát vagy plexit szeretnél vágatni, olyan műhelyt keress, amelyik CO₂-gépet üzemeltet — mi ezt őszintén megmondjuk ahelyett, hogy elvállalnánk.
PVC és klórtartalmú műanyag — soha, sehol. Vágáskor sósavgőz és dioxin keletkezik, ami mérgező és a gépet is tönkreteszi.
Nagyon vastag szénacél. Egy határon túl a lézer már nem gazdaságos. Ilyenkor a lángvágás veszi át a szerepet — lassabb és durvább, de nagy vastagságnál nincs alternatívája. → Lángvágás: mikor jobb, mint a lézer
Erősen tükröző, csiszolt felület nagy vastagságban. Technikailag megoldható, de gazdaságtalan lehet — érdemes előre egyeztetni.
Vágási minőség: mire számíthatsz?
Vágási rés (kerf)
A lézer nem vonalat vág, hanem egy néhány tized milliméter széles rést. Ezt a CAM-program automatikusan kompenzálja, tehát a kész alkatrész a rajz szerinti méretű lesz — de két dolgot érdemes tudni:
- Nagyon apró furat nem vágható. Ökölszabály: a furat átmérője legyen legalább akkora, mint a lemezvastagság. Egy 10 mm-es lemezbe 4 mm-es furatot lézerrel nem lehet tisztán vágni — ott fúrás kell.
- A belső sarok nem lehet tökéletesen éles, mert a rés lekerekíti. A sarokban mindig marad egy kis rádiusz.
Hőhatásövezet (HAZ)
A vágási él mellett néhány tized milliméteres sávban az anyag szerkezete a hő hatására megváltozik. A legtöbb alkalmazásnál ez nem számít. Számít viszont akkor, ha az élt később hajlítani fogod: a hőhatásövezet ridegebb, ezért kis sugarú hajlításnál repedhet.
Tűrés
A lézervágás tipikus pozíciótűrése tized milliméteres nagyságrendű, de ez nem egyetlen szám — függ a vastagságtól, az anyagtól, a darab méretétől és a hőtorzulástól. Egy vékony, kis alkatrész sokkal pontosabb, mint egy nagy, vastag tábla.
→ Részletesen, valós tűréstáblázattal: Lézervágási tűrések és pontosság
Sorja
Jól beállított gépnél minimális, de nem mindig nulla — különösen vastagabb anyagnál. Ha az alkatrészt kézbe fogják, festeni fogják, vagy élvédelmi előírás van rá, sorjázás kell. Erre saját gépünk van. → Sorjázás
Amit a programozás megold — nesting, mikrokötés, közös vágás
A vágás minőségét és árát nem csak a gép határozza meg, hanem az is, hogyan van megírva a program. Három dolog, amiről ritkán esik szó, pedig sokat számít:
Nesting — az anyagkihasználás
A nesting az a folyamat, amikor az alkatrészeket a lehető legszorosabban rendezzük el a lemeztáblán. A táblát ki kell fizetni, akkor is, ha félig üresen marad.
Két dolog javítja drasztikusan:
- Vegyes rendelés. Ha egyszerre több különböző alkatrészt gyártatsz ugyanabból az anyagból és vastagságból, azok együtt nestelhetők — a kis darabok beleférnek a nagyok közötti helyekre.
- Barátságos geometria. Egy téglalap alakú alkatrész szorosan sorba rendezhető; egy szabálytalan, íves forma sok hulladékot hagy.
Ez a legkönnyebben elérhető megtakarítás. Ha több projekted is fut, gyűjtsd össze az azonos anyagú, azonos vastagságú darabokat, és kérj rájuk egy közös ajánlatot.
Mikrokötés (micro-joint)
Kis alkatrészeknél probléma, hogy a kivágott darab kibillen vagy beesik a vágóasztal rácsai közé, mielőtt a vágás befejeződne — és akkor a fej nekiütközhet.
A megoldás a mikrokötés: a kontúron néhány tized milliméteres helyen szándékosan nem vágunk át, így a darab a táblában marad. A vágás után kézzel kipattintható.
Amit ebből tudni kell: a mikrokötés helyén egy apró kiálló pont marad az élen. Ha az él látszó vagy pontos, ezt le kell csiszolni — ezért is kerül sok kis alkatrész automatikusan sorjázásra.
Közös vágás (common-line cutting)
Ha két azonos alkatrész egymás mellett van, a közös élüket egyszer is elég kivágni. Ez egyszerre spórol gépidőt és anyagot.
Nem mindig alkalmazható — a közös vágás pontossága valamivel kisebb, és nem minden geometriánál működik. De nagy szériánál, egyszerű, egyenes élű alkatrészeknél érdemes rákérdezni.
A lézervágás előnyei és korlátai — összefoglalva
| ✅ Előny | ⚠️ Korlát |
|---|---|
| Szerszámmentes — egyetlen darab is gazdaságos | Vastagságkorlát anyagonként |
| Bonyolult kontúr ugyanannyiba kerül, mint az egyszerű | A furat átmérője ≥ lemezvastagság |
| Keskeny vágási rés, jó anyagkihasználás | A belső sarok nem lehet tökéletesen éles |
| Nincs mechanikai erő a munkadarabon | Hőhatásövezet az élen |
| Tiszta él nitrogénnel — közvetlenül hegeszthető | Nagy hőbevitel → torzulás nagy táblánál |
| Gyors vékony anyagon | Nem-fém anyagot nem vág (fiber lézer) |
| Ismételhető — a program megmarad | Reflektáló fémeknél (réz) szűkebb tartomány |
Mi történik a rendelés után?
1. Fájl + adatok  ─▶  2. Gyárthatósági ellenőrzés  ─▶  3. Ajánlat (24 h)
                                                              │
                                                              ▼
6. Utómunka  ◀─  5. Lézervágás  ◀─  4. Nesting + programozás
   sorjázás,          a táblából          anyagkihasználás
   hajlítás                               optimalizálása
       │
       ▼
7. Ellenőrzés és átadás
A 2. lépés az, amit érdemes kihasználni: a rajzot gyárthatósági szempontból átnézzük, és ha valami nem fog működni — túl kicsi furat, hajlításhoz túl közeli kivágás, feleslegesen szűk tűrés —, szólunk, mielőtt bármi a gépre kerülne. Ez az ajánlat része.
→ Milyen fájlt küldjek? DXF, STEP, DWG
Lézervágás vagy más eljárás?
| Szempont | Lézervágás | Plazmavágás | Vízsugaras vágás |
|---|---|---|---|
| Pontosság | kiváló | közepes | nagyon jó |
| Vastagság | közepes–nagy | nagy | nagyon nagy |
| Hőhatás | kicsi | nagy | nincs |
| Vágásfelület | tiszta | durvább | jó |
| Sebesség | gyors vékonyon | gyors vastagon | lassú |
| Anyagok | fém | vezető fém | szinte bármi |
| Költség | közepes | alacsony | magas |
Röviden: ha fémlemezt vágsz, és számít a pontosság meg a tiszta él — a lézer a jó választás. Ha nagyon vastag az anyag, vagy hőérzékeny, akkor érdemes máshova nézni.
→ Részletes összehasonlítás: Lézervágás vs. plazmavágás vs. vízsugaras vágás
Hol használjuk?
Gépgyártás. Burkolatok, alaplemezek, tartók, kapcsolószekrény-elemek. Kis és közepes széria, ahol a szerszámköltség tiltó lenne.
Építőipar és homlokzat. Burkolóelemek, konzolok, perforált mintázatok. Referenciánk: közel 7 500 m² épületburkolat alumíniumból; alumínium konzolok a Budapest One irodaházon.
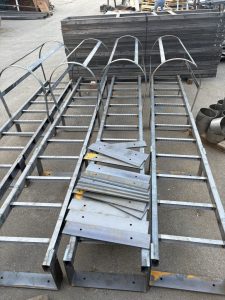
Fémszerkezet. Csomólemezek, merevítők, korlát- és lépcsőelemek. Referenciánk: 11 méteres, 7 tonnás GLS porta acélszerkezet; a GLS csarnokbővítés tűzlétra- és korlátelemei.
Elektromos és energetikai ipar. Szekrények, burkolatok, réz csatlakozóelemek. Referenciánk: a Voltie elektromos töltő lemezmunkái; réz csatlakozók gyártása, rézlemez lézervágással.
Dekor és design. Lézervágott mintázatok kerítés- és korlátelemekben. → Lézervágott kerítés- és korlátelemek
Mitől függ az ára?
Röviden: a vágandó kontúr hosszától (nem a felülettől!), az anyagtól és vastagságtól, a darabszámtól és az anyagkihasználástól. Egy sok furatos alkatrész többszörösébe kerülhet ugyanakkora tömör lemeznél.
→ Részletesen, kalkulációs példákkal: Lézervágás árak 2026
Gyakran ismételt kérdések
Milyen vastag lemezt lehet lézerrel vágni?
Anyagfüggő. Nálunk dokumentáltan vágtunk 16 mm szénacélt, 20 mm rozsdamentest, 10 mm alumíniumot és 6 mm rezet. A szénacél megy a legvastagabban gazdaságosan, mert oxigénnel vágjuk, ahol a reakcióhő segíti a folyamatot. A réz és az alumínium a reflexió és a jó hővezetés miatt igényesebb. Ha a te anyagod vagy vastagságod határeset, kérdezz rá — megmondjuk, megy-e.
Mekkora a lézervágás pontossága?
Tized milliméteres nagyságrendű, de ez nem egyetlen szám: a vékony, kis alkatrész lényegesen pontosabb, mint a nagy, vastag tábla, mert utóbbinál a hőtorzulás is beleszámít. Ha a projektedhez szoros tűrés kell, jelezd előre — van, ahol utómegmunkálás a megoldás.
Lehet fát vagy plexit vágatni nálatok?
Nem. Fiber lézerrel dolgozunk, ami fémre való — a fa, a plexi, a papír és a textil nem nyeli el megfelelően ezt a hullámhosszt. Ezekhez CO₂-lézer kell. Ha ilyen anyagra van szükséged, olyan műhelyt keress, amelyik CO₂-gépet üzemeltet.
Mi a különbség a fiber és a CO₂ lézer között?
A hullámhossz. A fiber lézer 1,06 µm-en dolgozik, amit a fémek jól elnyelnek — ezért fémre gyorsabb, energiahatékonyabb, és rezet is tud vágni. A CO₂ lézer 10,6 µm-en működik, ami viszont a nem-fém anyagoknak (fa, plexi, akril) kedvez. Röviden: fémhez fiber, nem-fémhez CO₂.
Miért drágább a rozsdamentes vágása?
Két okból. Egyrészt az alapanyag többszöröse a szénacélénak. Másrészt nitrogénnel kell vágni a tiszta, oxidmentes él érdekében — ez lassabb, mint az oxigénes vágás, és a nagy nyomású nitrogén fogyasztása önmagában is jelentős költség.
Kell-e sorjázni a lézervágott alkatrészt?
Nem mindig. Jól beállított gépnél a sorja minimális. Sorjázás akkor kell, ha az alkatrészt kézbe fogják (élvédelem), ha festeni fogják (tapadás), vagy ha előírás van rá. Vastagabb anyagnál gyakrabban szükséges. Az ajánlatban mindig külön tételként szerepel, hogy lásd.
Milyen kicsi furatot lehet vágni?
Ökölszabály: a furat átmérője legyen legalább akkora, mint a lemezvastagság. Ennél kisebbnél a vágás nem lesz tiszta, mert a rés és a beszúrás geometriája nem engedi. Nagyon kis furatokhoz fúrás a megoldás — ezt külön műveletként el tudjuk végezni.
Összegzés
- A lézervágás termikus, szerszámmentes eljárás — ezért gazdaságos egyedi darabnál is.
- A vágógáz dönt: oxigén a szénacélhoz (gyors, oxidos él), nitrogén a rozsdamenteshez és alumíniumhoz (tiszta él, lassabb, drágább).
- Nálunk dokumentált: 16 mm szénacél, 20 mm rozsdamentes, 10 mm alumínium, 6 mm réz.
- Nem vágunk nem-fém anyagot (fa, plexi, papír) — ahhoz CO₂-lézer kell.
- A kontúrhossz hajtja az árat, nem a felület.
- Kis furat, éles belső sarok, hőhatásövezet — ezek valós korlátok, tervezéskor számolj velük.
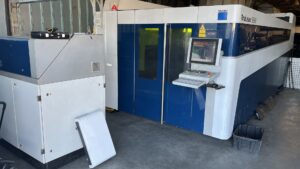
Lézervágásra van szükséged? Küldd át a DXF vagy STEP fájlt, add meg az anyagot, a vastagságot és a darabszámot — 24 órán belül kapsz árat, határidőt és gyárthatósági visszajelzést. Csepeli üzemünkben Trumpf Fiber lézervágóval dolgozunk, és a hajlítás, hegesztés, sorjázás is házon belül van.
Ajánlatkérés → · Lézervágás szolgáltatásunk →