Lézervágás Budapest · 2026. október 15. · 8 perc olvasás
Az élhajlítás árát nem a lemez mérete adja, hanem a hajlítások száma és az, hogy hány alkatrészt gyártunk egy beállításból. Egy hajlítás ára lényegében egy gépciklus: a darab behelyezése, pozicionálás, a hajlítás maga, kivétel. Ez darabonként ugyanannyi idő, akár tíz, akár ezer darabot csinálunk — amit a darabszám csökkent, az a beállítás és a szerszámozás egyszeri költsége.
Ezért fordulhat elő, hogy két azonos méretű, azonos anyagú alkatrész ára kétszeresen eltér: az egyiken két hajlítás van, a másikon hat. Ebben a cikkben végigvesszük, mi mozgatja ténylegesen a hajlítás költségét, és mit tudsz te a rajzon módosítani, hogy olcsóbb legyen.
A hat költségtényező
| # | Tényező | Hatás az árra | Tudsz rajta változtatni? |
|---|---|---|---|
| 1 | Hajlítások száma | 🔴 nagy | ✅ igen — tervezéssel |
| 2 | Hajlítási hossz | 🟠 közepes | ✅ részben |
| 3 | Anyag és vastagság | 🟠 közepes | ✅ igen |
| 4 | Szerszámváltás | 🔴 nagy | ✅ igen — sugár-egységesítéssel |
| 5 | Darabszám | 🔴 nagy | ✅ igen — összevont rendeléssel |
| 6 | Kezelhetőség (méret, súly) | 🟡 kicsi–közepes | ⚠️ részben |
1. Hajlítások száma — ez a fő hajtóerő
Minden hajlítás egy külön gépciklus. A CNC élhajlító hátsó ütközője a program szerint áll be, a kezelő a darabot nekitámasztja, a gép hajlít, a darabot ki kell venni és a következő hajlításhoz újra pozicionálni.
Nagyságrendi viszonyítás azonos alkatrészen:
| Hajlítások száma | Relatív hajlítási idő | Megjegyzés |
|---|---|---|
| 1 hajlítás | 1× (viszonyítási alap) | pl. egy egyszerű L-profil |
| 2 hajlítás | ~2× | U-profil |
| 4 hajlítás | ~4× | doboz-oldal, perem |
| 6+ hajlítás | ~6×, és nő a hibalehetőség | összetett burkolat |
A hatodik hajlítás után a tűrések halmozódnak, és sokszor már próbadarab kell a szériaindítás előtt — ez további költség.
2. Hajlítási hossz
Hosszabb hajlítás nagyobb erőt igényel, és a hosszú, vékony darab kezelése is lassabb: nehezebb pontosan nekitámasztani, könnyebben megbillen. Egy 2 méteres perem hajlítása nem kétszer annyi idő, mint egy 1 méteresé — de több, és jellemzően két embert igényel.
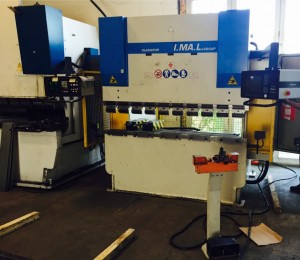
A hajlítási hossz ugyanakkor erőkorlátot is jelent: minél hosszabb a hajlítás és minél vastagabb a lemez, annál nagyobb nyomóerő kell hozzá. A mi élhajlító gépeink 3 000 mm hosszúságig, 160 tonna nyomóerővel dolgoznak (5 tengelyes, Delem vezérléssel) — a gyakorlatban ez a lemezipari feladatok döntő többségét lefedi.
3. Anyag és vastagság
Ugyanaz a geometria más anyagból más árat jelent, és ennek két oka van:
- Nagyobb erőszükséglet. Vastagabb és szilárdabb anyaghoz nagyobb nyomóerő kell — ez lassabb ciklust és nagyobb szerszámigénybevételt jelent. A pontos erőszükséglet-számítást a vastag lemez hajlításáról szóló cikkben vezettük le.
- Nagyobb visszarugózás. A rozsdamentes és a nagy szilárdságú acél hajlítás után „visszaenged". Ezt korrekcióval kompenzáljuk, de a beállítás hosszabb: kell egy bemért próbahajlítás.
| Anyag | Relatív erőszükséglet | Visszarugózás | Beállítási idő |
|---|---|---|---|
| DC01, S235 (lágyacél) | 1× | kicsi (1–2°) | rövid |
| S355 | ~1,4× | közepes | közepes |
| Rozsdamentes (1.4301) | ~1,5× | nagy (3–6°) | hosszabb |
| Alumínium (AlMg3) | ~0,5× | közepes | közepes |
| Alumínium (AlMgSi1) | ~0,6× | nagy | hosszabb, repedésveszély |
A rozsdamentes hajlítás sajátosságairól — visszarugózás, felületvédelem, keresztszennyeződés — külön cikkben írtunk: Rozsdamentes lemez hajlítása.
4. Szerszámváltás — a rejtett tétel
Ez az a tényező, amiről a legkevesebb szó esik, pedig sokszor ez a különbség két ajánlat között.
Ha az alkatrészen minden hajlítás azonos sugarú, akkor mind ugyanazzal a bélyeg–matrica párral készülhet: a gép egyszer áll be, és végigmegy a szérián. Ha viszont a rajzon négy különböző sugár szerepel, szerszámot kell váltani — ami állásidő, és minden váltás után újra be kell mérni.
Ez a legolcsóbb tervezői döntés, amit meghozhatsz: egységesítsd a hajlítási sugarakat az alkatrészen. Ha nincs különleges okod másra, add meg a lemezvastagsággal megegyező belső sugarat — ez szabadhajlításnál a természetes érték. A hajlítási sugár és minimális szárhossz táblázat megadja, melyik vastagsághoz mi adódik.
5. Darabszám — itt a legnagyobb mozgástér
Minden hajlítási munkához tartozik egy egyszeri ráfordítás: a program megírása, a szerszám beállítása, a hátsó ütköző pozicionálása, a próbadarab bemérése és korrekciója. Ez a tétel független attól, hogy egy vagy száz darabot gyártunk.
Hogyan oszlik el ez a tétel darabszám szerint:
| Darabszám | Az egyszeri beállítás aránya a darabárban |
|---|---|
| 1 db | domináns — sokszor a hajlítási költség fele vagy több |
| 5 db | jelentős, de már osztódik |
| 20 db | mérsékelt |
| 100 db | elenyésző — szinte tiszta ciklusidő |
| 500+ db | elenyésző, és a rutin is gyorsít |
Ezért van az, hogy egy darab majdnem annyiba kerül, mint öt — és ezért éri meg mindig megkérdezni, mi történik, ha többet rendelsz. Ugyanez a logika érvényes a lézervágásra is; a teljes árlogikát a lézervágás áráról szóló cikkben bontottuk ki.
Gyakorlati következmény: ha tudod, hogy fél éven belül újra kell majd ugyanaz az alkatrész, érdemes egyben legyártatni. A tárolás szinte mindig olcsóbb, mint a második beállítás.
6. Kezelhetőség
Egy 3 méteres, 4 mm-es lemez hajlítása két embert igényel, egy 200 × 300 mm-es darabot egy ember gyorsan mozgat. A nagy, nehéz vagy kényes felületű darab lassabb ciklust jelent — a sérülékeny felületű rozsdamentesnél például védőfólia és óvatosabb mozgatás kell.
Zártszelvény és profil hajlítása — miért más az ára?
A zártszelvény hajlítás ár keresés mögött jellemzően más igény áll, mint a lemezhajlításnál. Zártszelvényt nem élhajlítóval hajlítunk, hanem hengerítéssel vagy célszerszámmal, mert a zárt keresztmetszet a hajlítás belső oldalán behorpad, a külsőn elvékonyodik.
Ennek az ára ezért nem a hajlításszámtól, hanem a sugártól, a keresztmetszettől és a falvastagságtól függ — és attól, kell-e hozzá célszerszám. A részleteket külön cikkben írtuk meg: Zártszelvény hajlítás és hengerítés.
Mikor éri meg átterveztetni az alkatrészt?
Nem mindig — de van négy tipikus eset, ahol a rajz kis módosítása érezhetően olcsóbb darabot ad:
| Ha ez igaz a rajzodra… | Ez a módosítás segít | Miért |
|---|---|---|
| 3+ különböző hajlítási sugár | egységesítsd egyre | nincs szerszámváltás |
| Hajlított szár rövidebb, mint ~0,6 × V-nyílás | hosszabbítsd meg, vagy jelezd | a rövid szár beesik a matricába, célszerszám kell |
| Furat a hajlítási vonal közelében | told el, vagy kérj tehermentesítő kivágást | különben oválisra torzul, és utómunka kell |
| 6+ hajlítás egy darabon | bontsd két alkatrészre + kötés | a tűréshalmozódás és a ciklusidő is csökken |
Ezek mind a rajzon dőlnek el, nem a gépnél. Ha a modellt az ajánlatkéréssel együtt elküldöd, ezt a visszajelzést megkapod tőlünk — az ajánlat része, nem külön szolgáltatás.
Miért nem írunk ki forintárat?
Mert félrevezető lenne. Az élhajlítás ára öt változó szorzata (hajlításszám × hossz × anyag × szerszámigény × darabszám), és ezek közül bármelyik kettő megváltoztatása a duplájára vagy a felére viszi a darabárat.
Egy „Ft/hajlítás" típusú árlista vagy jelentősen felülárazza az egyszerű, sok darabos munkát, vagy alulárazza az egyedi, összetett darabot — az elsőt elveszítenénk, a másodikat pedig nem tudnánk tartani. Ehelyett 24 órán belül adunk konkrét, kötött ajánlatot a rajz alapján.
Ahhoz, hogy az ajánlat gyors és pontos legyen, ezek kellenek: anyagminőség, lemezvastagság, darabszám, és lehetőleg 3D modell (STEP). Mit érdemes még mellékelni, és mi a hét leggyakoribb hiba — összeszedtük egy külön cikkben.
Gyakran ismételt kérdések
Mennyibe kerül egy hajlítás?
Nincs értelmes „hajlításonkénti" fix ár, mert ugyanaz a hajlítás más darabszámnál, más anyagon és más szerszámigénnyel többszörös eltérést mutat. Ami stabil: a hajlítások száma a fő költséghajtó, és a darabszám növelése a leggyorsabb módja a darabár csökkentésének. Konkrét árhoz küldd át a rajzot — 24 órán belül válaszolunk.
Miért kerül majdnem ugyanannyiba 1 darab, mint 5?
Mert a program megírása, a szerszám beállítása és a próbadarab bemérése egyszeri ráfordítás, ami egy darabnál a teljes költséget viszi, öt darabnál viszont már megoszlik. Ez a tétel a gyakorlatban egy darabnál a hajlítási költség felét is kiteheti.
Olcsóbb, ha kevesebb hajlítás van az alkatrészen?
Igen, és ez a legnagyobb egyedi tétel, amin tervezéssel változtatni tudsz. Minden hajlítás külön gépciklus. Hat hajlítás fölött ráadásul halmozódnak a tűrések, ami próbadarabot és korrekciót igényel — tehát a hajlításszám csökkentése kétszeresen térül meg.
Drágább a rozsdamentes hajlítása, mint a szénacélé?
Igen, jellemzően igen — de nem az anyagár miatt, hanem mert nagyobb erőt igényel, 3–6 fokot rugózik vissza, és sérülékeny a felülete. A visszarugózás miatt hosszabb a bemérés, a felület miatt pedig védőfólia és óvatosabb mozgatás kell. A geometria ugyanaz, a ciklus lassabb.
Számít, hogy milyen sugarat írok a rajzra?
Igen, két szempontból is. Ha a sugár eltér a szerszámmal természetesen adódó értéktől, célszerszám kell — ez felár. Ha pedig egy alkatrészen több különböző sugár szerepel, szerszámot kell váltani a széria közben, ami állásidő. A legolcsóbb megoldás: egységes sugár, a lemezvastagsággal megegyező értékben.
Mennyi idő alatt kapok árat?
A beérkezett rajzra 24 órán belül adunk ajánlatot. Ha a rajzon olyan geometria van, ami így nem gyártható — túl rövid szár, túl kicsi sugár, hajlításhoz túl közeli furat —, azt is jelezzük, és javaslatot adunk a módosításra.
Összegzés
- A hajlítások száma a fő költséghajtó — nem a lemez mérete.
- A darabszám a legnagyobb mozgástér: az egyszeri beállítás 1 darabnál domináns, 100 darabnál elenyésző.
- Egységes hajlítási sugár = nincs szerszámváltás — ez a legolcsóbb tervezői döntés.
- A rozsdamentes drágább hajlítani: nagyobb erő, 3–6° visszarugózás, sérülékeny felület.
- Zártszelvényt nem élhajlítóval hajlítunk — ott más árlogika érvényes.
- Forintárat nem írunk ki, mert öt változó szorzata; helyette 24 órán belül konkrét ajánlat.
Van rajzod? Küldd át. Megnézzük, gyártható-e úgy, ahogy van, és ha nem, szólunk, mielőtt bármi a gépre kerülne. Ha pedig van olyan módosítás, amivel érezhetően olcsóbb lesz, azt is jelezzük.
Ajánlatkérés → · Élhajlítás szolgáltatásunk →