Lézervágás Budapest · 2026. október 22. · 8 perc olvasás
Szénacélt 20 mm-ig, rozsdamentes acélt 20 mm-ig, alumíniumot 12 mm-ig, rezet és sárgarezet 6 mm-ig vágunk — 1 500 × 3 000 mm-es táblaméretig. Ez a négy szám adja meg, belefér-e az alkatrészed a lézervágásba, mielőtt bármit is rajzolnál.
A vastagság azonban önmagában nem dönt el mindent: számít a vágógáz, az élminőségi elvárás és az, hogy mi jön a vágás után. Ez a cikk végigveszi a teljes mátrixot, és megmondja, hol van az a határ, ahol már nem a lézer a jó eszköz.
A mátrix
| Anyag | Maximális vastagság | Tipikus vágógáz | Élminőség a tartomány tetején |
|---|---|---|---|
| Szénacél (S235, S355, DC01) | 20 mm | oxigén | enyhén oxidos, sorjamentes |
| Rozsdamentes acél (1.4301, 1.4404) | 20 mm | nitrogén | fémtiszta, oxidmentes |
| Alumínium (AlMg3, AlMgSi1) | 12 mm | nitrogén | tiszta, finom sorja lehet |
| Réz és sárgaréz | 6 mm | nitrogén | tiszta |
| Horganyzott lemez (DX51) | lemezipari tartomány | nitrogén / oxigén | a cinkréteg a vágásélnél sérül |
Táblaméret: a gép munkaterülete 1 500 × 3 000 mm. Ennél nagyobb alkatrész nem fér el egy darabban — ilyenkor vagy osztjuk és kötjük, vagy más technológia kell.
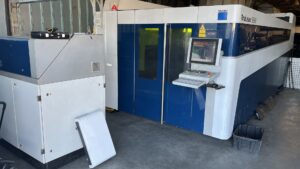
Gép: Trumpf fiber lézervágó. A fiber technológia az, ami a rezet és a sárgarezet egyáltalán vághatóvá teszi: a régebbi CO₂ lézerek ezeken a tükröződés miatt gyakorlatilag használhatatlanok voltak.
Bizonyíték, nem ígéret
A fenti számok mögött publikált, lezárt munkák állnak — érdemes megnézni őket, mielőtt bárkinek elhiszed a kapacitás-állításait:
| Amit vágtunk | Munka |
|---|---|
| 20 mm rozsdamentes acél vágása és furatolása | megnézem → |
| 16 mm vas lézervágása | megnézem → |
| 15 mm lemez lézervágása | megnézem → |
| 10 mm alumínium lézervágása | megnézem → |
| 6 mm saválló lézervágása | megnézem → |
| Rézlemez vágása, rézcsatlakozók gyártása | megnézem → |
Miért nem ugyanaz a maximum minden anyagnál?
Három fizikai ok, és mindhárom másképp korlátoz:
1. A vágógáz szerepe
| Gáz | Melyik anyagnál | Mit csinál | Következmény |
|---|---|---|---|
| Oxigén | szénacél | részt vesz az égésben — saját hőt termel | vastagabb anyag vágható, de az él oxidos |
| Nitrogén | rozsdamentes, alumínium, réz | csak kifújja az olvadékot, nem éget | fémtiszta él, de kisebb a maximális vastagság |
Ez a magyarázata annak, hogy szénacélnál a vastagsági határ kedvezőbb: az oxigén maga is energiát visz a folyamatba. A rozsdamentesnél viszont nem használhatunk oxigént, mert az él eloxidálódna, és pont a korrózióállóságot veszítenénk el — ezért ott nitrogénnel dolgozunk, ami tiszta élt ad, de több lézerteljesítményt igényel.
2. Hővezetés és tükröződés
Az alumínium és a réz jól vezeti a hőt — a bevitt energia elszalad a vágás helyéről, ahelyett, hogy ott olvasztana. Emellett mindkettő visszaveri a lézerfény egy részét. Ezért van az, hogy az alumínium maximuma 12 mm, a rézé pedig 6 mm, miközben a szénacélé 20 mm.
3. Az élminőség a tartomány tetején romlik
Egy anyag „vágható 20 mm-ig" állítás azt jelenti, hogy átvágja — nem azt, hogy 20 mm-en ugyanolyan szép élt ad, mint 5 mm-en. A tartomány felső harmadában:
- lassul a vágás (nő a fajlagos költség),
- érdesebb lesz az él,
- nagyobb a hőbevitel, szélesebb a hőhatásövezet,
- vékony bordáknál, apró furatoknál nő a torzulás veszélye.
Ezért érdemes az ajánlatkéréskor megírni, mi lesz az alkatrész sorsa. Ha látszó felület, ha hajlítás jön utána, ha szűk tűrés kell — ezek befolyásolják, hogyan vágjuk.
Minimális furat és részletméret
A vastagság nemcsak felülről korlátoz. Van egy alsó korlát is a geometriára:
minimális furatátmérő ≈ lemezvastagság5 mm-es lemezbe tehát 5 mm-es furat vagy nút helyezhető el biztonságosan. Ennél kisebb furat vastag lemezben vagy nem lesz kerek, vagy egyáltalán nem megy át. Ugyanez vonatkozik a keskeny bordákra és a hegyes sarkokra: a lemezvastagságnál keskenyebb anyagrész a vágás hőjétől eltorzulhat vagy kiéghet.
Ha az alkatrészen a lemezvastagságnál kisebb furat kell, az fúrással oldható meg a vágás után — jelezd előre, hogy az ajánlatban benne legyen.
Hol van a határ, ahol már nem a lézer kell?
Négy jel, hogy más technológia felé érdemes menni:
| Ha ez igaz… | Akkor |
|---|---|
| Szerkezeti acél 25 mm fölött | lángvágás vagy plazma a gazdaságos út |
| Az alkatrész > 1 500 × 3 000 mm | osztás + kötés, vagy más eljárás |
| Nem fémes anyag (kő, kompozit, üveg) | vízsugár |
| Hőkezelt anyag, ahol tilos a hőbevitel | vízsugár |
A három eljárás teljes összehasonlítását — pontosság, hőhatásövezet, költség, döntési fa — külön cikkben írtuk meg.
Mit írj meg az ajánlatkérésben?
Ahhoz, hogy a vastagságra és a vágásra pontos választ kapj, ez a négy adat kell:
- Anyagminőség — nem csak „acél", hanem S235, 1.4301, AlMg3. Ebből jön a gáz és a maximum.
- Lemezvastagság.
- Darabszám — ez az árat mozgatja a leginkább.
- Rajz vagy 3D modell — lehetőleg STEP vagy DXF.
Mit tartalmazzon a rajz, és mi a hét leggyakoribb hiba, amitől csúszik az ajánlat: Milyen fájlt küldjek? DXF, STEP, DWG
Gyakran ismételt kérdések
Milyen vastag lemezt lehet lézerrel vágni?
Nálunk szénacélt és rozsdamentes acélt 20 mm-ig, alumíniumot 12 mm-ig, rezet és sárgarezet 6 mm-ig. A gép munkaterülete 1 500 × 3 000 mm. Ennél vastagabb szerkezeti acélhoz lángvágás vagy plazma a helyes eszköz — a lézer ott már nem gazdaságos.
Miért vágható a szénacél vastagabban, mint az alumínium?
Mert a szénacélt oxigénnel vágjuk, ami maga is részt vesz az égésben és energiát visz a folyamatba. Az alumínium ezzel szemben jól vezeti a hőt és visszaveri a lézerfény egy részét, ezért ugyanahhoz a vastagsághoz sokkal több teljesítmény kellene.
Lehet rezet lézerrel vágni?
Igen, 6 mm vastagságig. A réz erősen tükröző anyag, ezért régebbi CO₂ lézerekkel gyakorlatilag nem volt vágható — a mai fiber technológia viszont jól kezeli. Van rá publikált munkánk: rézcsatlakozók és rézlapok gyártása.
Mekkora a legkisebb furat, amit lézerrel vágni tudtok?
Ökölszabályként a furatátmérő legyen legalább akkora, mint a lemezvastagság — 5 mm-es lemezbe tehát 5 mm-es furat. Ennél kisebb furat vastag anyagban nem lesz kerek, vagy egyáltalán nem megy át. Kisebb furat vágás utáni fúrással oldható meg.
Mekkora a legnagyobb alkatrész, amit vágni tudtok?
A munkaterület 1 500 × 3 000 mm, tehát ez a maximális egy darabban vágható méret. Nagyobb szerkezetet osztunk, és hegesztéssel vagy csavarkötéssel állítunk össze — ezt a megoldást érdemes már a tervezésnél figyelembe venni.
Ugyanolyan szép az él 20 mm-en, mint 3 mm-en?
Nem. A maximum azt jelenti, hogy átvágja az anyagot — a tartomány felső harmadában viszont lassul a vágás, érdesebb lesz az él, és szélesebb a hőhatásövezet. Ha az alkatrész látszó felület lesz, vagy hajlítás jön utána, ezt érdemes jelezni az ajánlatkéréskor.
Összegzés
- Szénacél 20 mm · rozsdamentes 20 mm · alumínium 12 mm · réz és sárgaréz 6 mm.
- Táblaméret: 1 500 × 3 000 mm, Trumpf fiber lézer.
- A vágógáz dönt: oxigén a szénacélhoz (vastagabb, oxidos él), nitrogén a többihez (tiszta él, kisebb maximum).
- Alumínium és réz azért korlátosabb, mert jól vezeti a hőt és visszaveri a fényt.
- Minimális furat ≈ lemezvastagság. Ennél kisebbet fúrással.
- 25 mm fölött, nem fémes anyagnál vagy tiltott hőbevitelnél más technológia a helyes.
Nem vagy biztos benne, belefér-e a darabod? Írd meg az anyagminőséget, a vastagságot és a méretet — megmondjuk, vágható-e, és ha nem, mi a járható út. Ajánlat 24 órán belül.
Ajánlatkérés → · Lézervágás szolgáltatásunk →