Lézervágás Budapest · 2026. október 29. · 9 perc olvasás
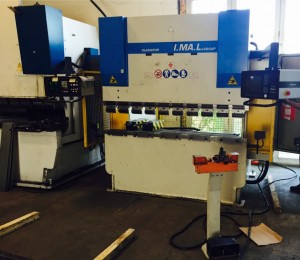
Lemezt 3 000 mm hosszúságig, 160 tonna nyomóerővel, 5 tengelyes, Delem vezérlésű CNC élhajlító gépekkel hajlítunk — Budapest XXI. kerületében, Csepelen. Ez a három szám határozza meg, hogy egy alkatrész belefér-e: a hossz a gép asztalára, a nyomóerő pedig arra ad választ, hogy az adott anyagvastagság az adott hosszban egyáltalán meghajlítható-e.
Ez a cikk megmutatja, hogyan tudod előre kiszámolni, hogy a darabod belefér-e a kapacitásba, mi a különbség a hajlítási eljárások között, és mi mozgatja valójában a határidőt.
A kapacitás három száma
| Paraméter | Érték | Mit jelent a gyakorlatban |
|---|---|---|
| Maximális hajlítási hossz | 3 000 mm | ennél hosszabb egyenes hajlítás egy darabban nem megy |
| Nyomóerő | 160 tonna | ez korlátozza a vastagság–hossz párost |
| Vezérlés | 5 tengelyes, Delem | programozott, ismételhető, többlépéses hajlítás |
A gépről és a programozott, többlépéses hajlításról publikált munkánk is van: Élhajlítás programozott lépésekben →
Belefér a darabod? — számold ki előre
A nyomóerő az a korlát, ami a legtöbb meglepetést okozza, pedig egyszerűen becsülhető. A lemezipari gyakorlatban használt közelítő képlet szabadhajlításra, lágyacélra:
F [tonna/méter]  ≈  (650 × T²) / (V × 1000)

  T = lemezvastagság (mm)
  V = a matrica V-nyílása (mm), jellemzően V ≈ 8 × T
Ebből adódik a folyóméterenkénti erőigény, amit a hajlítás hosszával kell megszorozni. Az alábbi táblázat ezt már elvégzi lágyacélra (S235):
| Lemezvastagság | Erőigény (t/m) | Max. hajlítási hossz 160 tonnánál |
|---|---|---|
| 1,0 mm | ~10 t/m | a teljes 3 000 mm |
| 2,0 mm | ~20 t/m | a teljes 3 000 mm |
| 3,0 mm | ~30 t/m | a teljes 3 000 mm |
| 4,0 mm | ~41 t/m | a teljes 3 000 mm |
| 5,0 mm | ~51 t/m | a teljes 3 000 mm |
| 6,0 mm | ~61 t/m | a teljes 3 000 mm |
| 8,0 mm | ~81 t/m | ~1 950 mm |
| 10,0 mm | ~102 t/m | ~1 560 mm |
| 12,0 mm | ~122 t/m | ~1 300 mm |
Hogyan használd: keresd meg a vastagságodat, és nézd meg a harmadik oszlopot. Ha a hajlításod rövidebb ennél, belefér.
⚠️ Két szorzót ne felejts el. Rozsdamentes acélnál az erőigény nagyjából 1,5×, S355-nél kb. 1,4× a fenti értékeknek — ilyenkor a maximális hossz arányosan csökken. Alumíniumnál fordítva: körülbelül a fele erő elég.
Publikált bizonyíték: a 8 mm-es vaslemez hajlítása egy lezárt, dokumentált munkánk — a fenti táblázat 8 mm-es sora tehát nem elméleti.
Milyen hajlítási eljárásokat használunk?
| Eljárás | Mikor | Előny | Korlát |
|---|---|---|---|
| Szabadhajlítás (air bending) | ez az alapeset | egy szerszámmal sokféle szög, gyors | a szög a behatolási mélységtől függ, korrekció kell |
| Fenékre hajlítás (bottoming) | szorosabb szögtűrésnél | pontosabb, kisebb visszarugózás | nagyobb erő, vastagságonként szerszám |
| Többlépéses, programozott hajlítás | összetett burkolat, doboz | ismételhető, bonyolult geometria | több ciklus, hosszabb beállítás |
A szabadhajlítás működését, a V-nyílás és a sugár összefüggését részletesen a hajlítási sugár és minimális szárhossz cikkben vezettük le — ott van az a táblázat is, amiből megtudod, milyen sugarat írj a rajzra.
Mit hajlítunk, és milyen anyagból?
| Anyag | Hajlíthatóság | Amire figyelni kell |
|---|---|---|
| Szénacél (DC01, S235, S355) | ✅ a legkedvezőbb | S355-nél nagyobb erő és visszarugózás |
| Rozsdamentes (1.4301, 1.4404) | ✅ jó | 3–6° visszarugózás, sérülékeny felület — részletek |
| Alumínium (AlMg3, 5754) | ✅ jó | szemcseirány számít |
| Alumínium (AlMgSi1, 6082-T6) | ⚠️ korlátosan | kis sugárnál reped — min. 2 × T sugár kell |
| Horganyzott (DX51) | ✅ jó | a cinkréteg a hajlítás külső ívén repedhet |
Mi mozgatja a határidőt?
Őszintén: a határidőre nem tudunk általános napszámot mondani, mert nem a hajlítás a szűk keresztmetszet — hanem az, ami előtte és utána van. Ez a négy tétel dönt:
| Tényező | Hatás a határidőre |
|---|---|
| Van-e raktáron az anyag | 🔴 a legnagyobb tétel — beszerzésre váró anyagminőség napokat tesz hozzá |
| Kell-e vágás is (lézervágás + hajlítás egy körben) | 🟠 két művelet ütemezése |
| Darabszám és beállítás | 🟠 a szériaindítás előtti próbadarab és korrekció |
| Utómunka (sorjázás, csiszolás, hegesztés) | 🟠 külön műveletek, külön ütemezés |
Amit viszont fixen tartunk: a beérkezett rajzra 24 órán belül adunk ajánlatot, és abban szerepel a konkrét, vállalt határidő. Ha valami nem fér bele a kért időbe, azt az ajánlatban mondjuk meg — nem a gyártás közben.
Ami gyorsít, és rajtad múlik:
- 3D modell (STEP) küldése — nem kell terítéket számolnod, és nincs félreértés a geometriában.
- Anyagminőség pontos megadása — „acél" helyett S235 vagy 1.4301.
- Darabszám megadása — az ütemezéshez és az árhoz is kell.
- Egyszerre küldött vágás + hajlítás — ha ugyanaz a cég csinálja, nincs szállítási kör a két művelet között.
Milyen alkatrészeket hajlítunk?
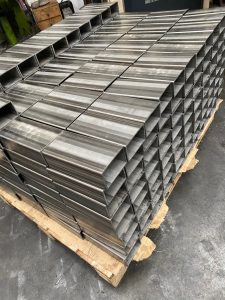
A lemezhajlítás tipikus végtermékei — ezek adják a munkáink nagy részét:
| Alkatrészcsoport | Jellemző | Példa a saját munkáinkból |
|---|---|---|
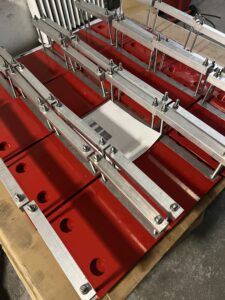
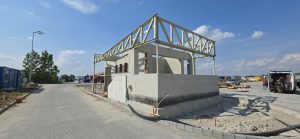
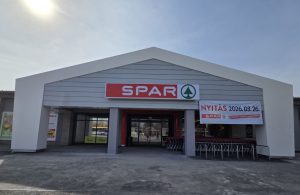
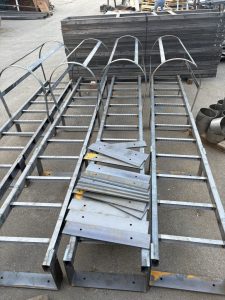
| Burkolatok, borítások | nagy felület, kevés hajlítás, látszó felület | Spar lemezburkolat, többlépéses élhajlítással |
| Szekrények, dobozok | 4–8 hajlítás, tűréshalmozódás | elektromos szekrény |
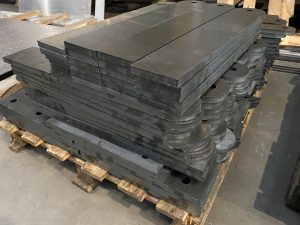
| Konzolok, tartók | vastagabb anyag, kevés hajlítás, szilárdság | födémkonzol gyártása |
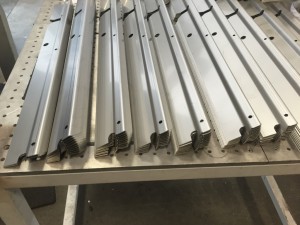
| Profilok, peremek | hosszú, egyenes hajlítás | alumínium profilok |
| Tálcák, edények | rozsdamentes, sarokkötéssel | rozsdamentes tálca |
Ami ezekből látszik: a hajlítás ritkán önálló művelet. Szinte mindig vágás előzi meg, és gyakran hegesztés, sorjázás vagy csiszolás követi — ezért számít, hogy egy helyen legyen az egész.
Mi jön a hajlítás után?
A legtöbb alkatrész nem a hajlítóval végzi. Ezt is nálunk tudod elintézni, egy körben:
| Művelet | Mikor kell | Bővebben |
|---|---|---|
| Hegesztés | doboz, tálca, zárt szerkezet sarkainál | vastag alumíniumhoz és rozsdamenteshez Fronius vízhűtéses hegesztő |
| Sorjázás, élletörés | ha kézbe kerül, festik, vagy hegesztés jön rá | Sorjázás → |
| Szálcsiszolás | látszó rozsdamentes vagy alumínium felület | Szálcsiszolás → |
| Menetfúrás | menetes furat az alkatrészben | pneumatikus menetfúróval |
| Profilhengerítés | ha ív is kell a szerkezetbe | Profilhengerítés → |
Ezt érdemes már az ajánlatkéréskor megírni. Ha tudjuk, hogy hegesztés vagy csiszolás jön, a hajlítási sorrendet is ahhoz igazítjuk — például a látszó felületet védőfóliával óvjuk, vagy a sorjázást a hajlítás elé tesszük.
Miért számít, hogy Budapesten belül vagyunk?
A műhelyünk Budapest XXI. kerületében, Csepelen van (1211 Budapest, Motorkerékpár utca 7.). Ez három gyakorlati előnyt jelent:
- Rövid szállítási kör. Budapesten és az agglomerációban a szállítás nem napokat, hanem órákat jelent. Prototípusnál, ahol gyakran kell visszamérni és módosítani, ez a különbség érezhető.
- Személyes egyeztetés. Összetett geometriánál sokszor gyorsabb egy rövid helyszíni átbeszélés, mint tíz e-mail.
- Egy helyen a teljes folyamat. Lézervágás, élhajlítás, profilhengerítés, sorjázás, szálcsiszolás — nem kell a félkész alkatrészt három alvállalkozó között köröztetni. A teljes folyamatláncot itt írtuk le.
Prototípustól a sorozatig
A két eset gyártásszervezésben és költségben is másképp néz ki, és érdemes előre jelezni, melyikről van szó:
| Prototípus, 1–5 db | Sorozat, 50+ db | |
|---|---|---|
| Ami dominál | a beállítás egyszeri költsége | a ciklusidő |
| Mire figyelünk | gyors visszajelzés, módosíthatóság | ismételhetőség, stabil tűrés |
| Mit érdemes küldeni | 3D modell, akár nem végleges | véglegesített, ellenőrzött rajz |
| Tipikus kimenet | bemért darab + javaslat a módosításra | stabil, dokumentált folyamat |
Ha prototípus készül, mondd meg — ilyenkor szándékosan úgy állunk hozzá, hogy a darabon még változtatni fogsz. Gyakran egy rövid visszajelzés (ez a szár túl rövid, ez a furat túl közel van a hajlításhoz) többet ér, mint maga a legyártott darab.
Gyakran ismételt kérdések
Milyen hosszú lemezt tudnak meghajlítani?
3 000 mm-ig, 5 tengelyes, Delem vezérlésű CNC élhajlító gépekkel. A gép nyomóereje 160 tonna — ez vastag lemeznél korlátozza a hajlítás hosszát: 8 mm-es lágyacélnál például körülbelül 1 950 mm a reálisan hajlítható hossz egy darabban.
Milyen vastag lemezt tudnak hajlítani?
A vastagság önmagában nem a korlát — a vastagság és a hajlítási hossz együtt az. A cikk erőigény-táblázata megadja, melyik vastagságnál mekkora hossz fér bele a 160 tonnába. Publikált munkánk van 8 mm-es vaslemez hajlítására; vastagabbnál rövidebb hajlítási hosszal kell számolni.
Mennyi idő alatt készül el egy hajlítási munka?
A konkrét határidő az ajánlatban szerepel, amit a rajz beérkezésétől számított 24 órán belül küldünk. A határidőt jellemzően nem a hajlítás maga, hanem az anyagbeszerzés, a darabszám és az esetleges utómunka mozgatja.
Hajlítanak rozsdamentes lemezt is?
Igen. A rozsdamentes nagyobb erőt igényel (a lágyacélhoz képest nagyjából 1,5×), 3–6 fokot rugózik vissza, és a felülete sérülékeny — ezért védőfóliával és külön bemért korrekcióval dolgozunk rajta. A részleteket külön cikkben írtuk meg.
Hol vannak, és kell-e személyesen bemenni?
Budapest XXI. kerületében, Csepelen (1211 Budapest, Motorkerékpár utca 7.). Személyesen bejönni nem szükséges — a rajz e-mailben is elég, és az ajánlatot is így küldjük. Összetett geometriánál viszont sokszor gyorsabb egy rövid egyeztetés.
Vállalnak egy darabot is?
Igen. Egyedi darabot és sorozatot is gyártunk. Egy darabnál viszont érdemes tudni, hogy a beállítás egyszeri költsége a darabárban dominál — ezért kerül majdnem ugyanannyiba egy darab, mint öt. Az árlogikát az élhajlítás áráról szóló cikkben bontottuk ki.
Összegzés
- 3 000 mm hossz, 160 tonna nyomóerő, 5 tengelyes Delem vezérlés — Csepelen, Budapest XXI. kerületében.
- A vastagság és a hossz együtt korlátoz: az erőigény-táblázatból előre kiszámolható, belefér-e a darabod.
- Rozsdamentesnél ~1,5×, S355-nél ~1,4× az erőigény, alumíniumnál kb. a fele.
- A határidőt jellemzően nem a hajlítás mozgatja, hanem az anyagbeszerzés és az utómunka.
- Ajánlat 24 órán belül, benne a konkrét vállalt határidővel.
- Vágás és hajlítás egy helyen — nincs szállítási kör a műveletek között.
Belefér a darabod? Írd meg az anyagot, a vastagságot, a hajlítási hosszt és a darabszámot — vagy küldd a 3D modellt, és mi kiszámoljuk. Ajánlat, benne a határidővel, 24 órán belül.
Ajánlatkérés → · Élhajlítás szolgáltatásunk →