Lézervágás Budapest · 2026. október 27. · 9 perc olvasás
Zártszelvényt nem élhajlítóval hajlítunk, hanem hengerítéssel — mert a zárt keresztmetszet a hajlítás belső oldalán behorpad, a külsőn pedig elvékonyodik. A hengerítés ezt úgy kerüli el, hogy a profilt három görgő között, fokozatosan, több áthaladással alakítja ívvé. Ezért adódik az a tervezői szabály, hogy zártszelvénynél nem éles hajlítást, hanem ívet érdemes tervezni.
Ez a cikk megmutatja, mikor melyik eljárás jön szóba, mekkora a reálisan tartható legkisebb sugár keresztmetszetenként, és mit tudsz a rajzon módosítani, hogy a profil ne deformálódjon.
Hajlítás vagy hengerítés? — a döntés
| Hengerítés (ívesítés) | Hajlítás célszerszámmal | |
|---|---|---|
| Az eredmény | folyamatos ív, nagy sugár | éles törés, kis sugár |
| Hogyan | 3 görgő, több áthaladás, fokozatos | tüske + célszerszám egy művelettel |
| Deformáció | kicsi, elosztott | nagy, koncentrált |
| Szerszámigény | profilonként görgőkészlet | keresztmetszetenként célszerszám |
| Egy darabra gazdaságos? | ✅ igen | ❌ ritkán — a szerszám ára dominál |
| Tipikus felhasználás | korlát, ív, keret, körgyűrű | csőidom, kis sugarú törés |
A gyakorlati következmény: ha a konstrukció engedi, hogy a törés helyett ívet tervezz, azzal szerszámköltséget és selejtkockázatot spórolsz. Ha viszont tényleg éles törés kell, ott gyakran az az olcsóbb és biztosabb megoldás, hogy a profilt elvágjuk, és gérbe hegesztjük — ez pontos, ismételhető, és nem deformálódik.
Amit hengeríteni tudunk
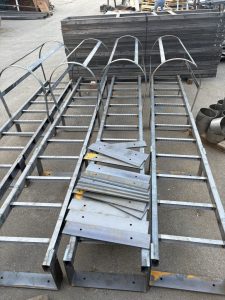
A profilhengerítést OSTAS OPK-85 profilhengerítő géppel végezzük, amely kis és nagy sugarú íveket egyaránt tud — akár egyedi darabtól, akár sorozatban:
- laposvasak,
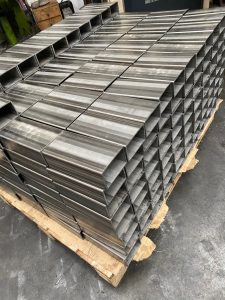
- zártszelvények,
- T-, U- és C-profilok,
- csövek,
- egyéb acél és alumínium szelvények.
Az elkészült darabokat kérésre tovább is munkáljuk: szálcsiszolás, sorjázás, hajlítás, hegesztés. A profilokat Bomar Easycut szalagfűrésszel daraboljuk méretre — a pontos, merőleges vágás a hengerítés minőségének is feltétele. (A gép érkezéséről szóló bejegyzés →)
A két tipikus hiba: behorpadás és elvékonyodás
Amikor egy zártszelvényt ívbe alakítunk, a keresztmetszet két oldalán ellentétes dolog történik:
| Hol | Mi történik | Mi a következménye |
|---|---|---|
| Az ív belső oldalán | az anyag összenyomódik | behorpadás, hullámosodás, „ráncolódás" |
| Az ív külső oldalán | az anyag megnyúlik | falvastagság-csökkenés, szélsőséges esetben repedés |
| Az oldalfalakon | a keresztmetszet kifelé nyomódik | ovalizálódás — a négyzetes szelvény „hasasodik" |
Mitől lesz ez rosszabb?
- Kis sugár. Minél szorosabb az ív, annál nagyobb az alakváltozás.
- Vékony fal. A vékonyfalú szelvény a legérzékenyebb — nincs mi megtartsa az alakot.
- Nagy keresztmetszet vékony fallal. Ez a legrosszabb kombináció: nagy, üres belső tér, kevés anyag.
- Túl gyors alakítás. Egyetlen nagy áthaladással kényszerítve mindig rosszabb az eredmény, mint több, fokozatos lépésben.
Minimális sugár keresztmetszetenként
Nincs egyetlen univerzális szám — a tartható legkisebb sugár a keresztmetszet magasságából indul ki, és a falvastagságtól függően romlik vagy javul. Az alábbi értékek a lemez- és profilipari gyakorlatban szokásos tájékoztató tartományok, általános kiindulópontnak — a konkrét darabra a szelvény és a kért ív alapján adunk választ.
| Profil | Jelölés | Tájékoztató min. sugár (belső) | Megjegyzés |
|---|---|---|---|
| Kör keresztmetszetű cső | Ø D | ≈ 3 – 5 × D | a legjobban viselkedő profil |
| Négyzetes zártszelvény | H × H | ≈ 4 – 6 × H | a hajlítás síkjában mért magasság számít |
| Téglalap zártszelvény, fekvő ív | H × B | ≈ 4 – 6 × H | a kisebb oldal az ív síkjában: kedvezőbb |
| Téglalap zártszelvény, álló ív | H × B | ≈ 6 – 8 × H | ⚠️ a nagyobb oldal az ív síkjában: nehezebb |
| Laposvas, lapjára | t × B | ≈ 10 – 15 × t | könnyű |
| Laposvas, élére („keményirány") | t × B | ≈ 10 – 15 × B | ⚠️ jóval nehezebb, csavarodásra hajlamos |
Hogyan használd: vedd a profil ív síkjában mért méretét, szorozd a táblázat szorzójával, és az adódó érték a reálisan, torzulás nélkül tartható legkisebb belső sugár. Ha a konstrukciód ennél szorosabb ívet kíván, az nem feltétlenül lehetetlen — de célszerszámot, belső alátámasztást vagy más megoldást igényel, és ezt előre tisztázni kell.
Vékonyfalú szelvénynél tolódnak fel ezek az értékek. Ökölszabály: ha a falvastagság a szelvénymagasság 4%-ánál kisebb (pl. 40 × 40 × 1,5 mm), számíts a tartomány felső végére vagy afölé.
Hogyan kerüljük el a deformációt?
Négy dolog, amin a gyakorlatban múlik:
1. Fokozatos alakítás
Több áthaladás, kis lépésekben. Ez a legfontosabb, és ezért gyorsabb szinte mindig rosszabb: az egy lépésben kikényszerített ív behorpad.
2. A megfelelő görgőkészlet
A görgőprofilnak illeszkednie kell a szelvény alakjára, hogy az oldalfalakat megtámassza. Rossz vagy általános görgővel a négyzetes szelvény oldala kifelé nyomódik.
3. Reális sugár tervezése
A fenti táblázat a barátod. A legtöbb „nem sikerült szépre" eset abból jön, hogy a rajzon a profilmérethez képest túl szoros ív szerepel.
4. A szelvény minősége
A hegesztett zártszelvénynek van egy hosszvarrata. Ha a varrat az ív külső, megnyúló oldalára esik, az a legkockázatosabb helyzet. Ahol lehet, a varratot a semleges zónába vagy a belső oldalra forgatjuk.
Ha a kért ív szorosabb, mint a minimum
Nem feltétlenül zsákutca — négy út van, és mindegyiknek ára van:
| Megoldás | Mit jelent | Mikor jó |
|---|---|---|
| Nagyobb sugár | a konstrukció módosítása | ✅ ha a geometria engedi — messze ez a legolcsóbb |
| Vastagabb fal, azonos külméret | a szelvény jobban tartja az alakját | ha a súly és a költség belefér |
| Szegmentálás | az ívet több egyenes szakaszból + gérvágott kötésekből építjük | poligonális ív is elfogadható látványban |
| Célszerszám vagy belső alátámasztás | tüskés hajlítás, kitöltés | egyedi, szerszámköltséggel jár |
A leggyakoribb tévedés az, hogy a rajzra a látvány alapján kerül egy szoros ív, pedig a konstrukciónak valójában mindegy lenne egy nagyobb sugár. Érdemes az ajánlatkérésben megírni, mennyire kötött a sugár — ha van mozgástér, jellemzően találunk olcsóbb megoldást.
Mit írj meg az ajánlatkérésben?
Zártszelvény hengerítésnél ez az öt adat kell ahhoz, hogy pontos ajánlatot tudjunk adni:
| Adat | Példa | Miért kell |
|---|---|---|
| Szelvényméret és falvastagság | 40 × 40 × 2 mm | ebből jön a tartható sugár |
| Anyagminőség | S235, 1.4301, alumínium | eltérő alakíthatóság és visszarugózás |
| Kért sugár vagy íwhossz | R = 500 mm, 90°-os ív | ez a fő geometriai adat |
| Melyik síkban (fekvő vagy álló ív) | álló | jelentősen befolyásolja a nehézséget |
| Darabszám | 8 db | a beállítás megoszlása |
Ha van 3D modelled, küldd azt — a fájlformátumokról szóló cikkben leírtuk, mit érdemes mellékelni. Akár egy darabtól vállaljuk a gyártást.
Ár — mi mozgatja?
A zártszelvény hengerítés árlogikája más, mint a lemezhajlításé. Ott a hajlítások száma dominál — itt viszont:
| Tényező | Hatás |
|---|---|
| Szelvényméret és falvastagság | 🔴 nagy — ez adja az alakítási nehézséget |
| Sugár szorossága | 🔴 nagy — a minimum közelében több áthaladás, több beállítás |
| Görgőkészlet megléte | 🟠 közepes — ha van rá kész készlet, olcsóbb |
| Darabszám | 🔴 nagy — a beállítás egyszeri költsége itt is megoszlik |
| Utómunka (csiszolás, hegesztés) | 🟠 közepes |
A lemezhajlítás árszerkezetéről — hajlításszám, szerszámváltás, darabszám-hatás — külön cikkben írtunk.
Gyakran ismételt kérdések
Lehet zártszelvényt élhajlítóval hajlítani?
Nem érdemes. Az élhajlító lemezhez való: a zárt keresztmetszet a bélyeg alatt behorpad, mert nincs belül anyag, ami megtartsa. Zártszelvényhez hengerítés (ív) vagy célszerszámos csőhajlítás való — vagy, éles törésnél, a vágás és gérbe hegesztés.
Mekkora a legkisebb sugár, amivel egy zártszelvény hengeríthető?
Tájékoztató kiindulásként négyzetes zártszelvénynél az ív síkjában mért magasság 4–6-szorosa, álló helyzetű téglalap szelvénynél 6–8-szorosa. Vékonyfalú profilnál ezek az értékek feljebb tolódnak. A konkrét darabra a szelvényméret, a falvastagság és az anyag ismeretében adunk választ.
Miért horpad be a szelvény hengerítéskor?
Mert az ív belső oldalán az anyag összenyomódik, és nincs belső megtámasztás. Ezt három dolog rontja: a túl kicsi sugár, a vékony fal és a túl gyors, egy lépésben kikényszerített alakítás. A megoldás a fokozatos, több áthaladásos hengerítés megfelelő görgőprofillal.
Milyen profilokat tudnak hengeríteni?
Laposvasat, zártszelvényt, T-, U- és C-profilt, csövet, valamint egyéb acél és alumínium szelvényeket — az OSTAS OPK-85 profilhengerítő géppel, kis és nagy sugarú ívben egyaránt. Egyedi darabot és sorozatot is vállalunk.
Mi történik a hegesztett szelvény hosszvarratával?
Ha a varrat az ív külső, megnyúló oldalára esik, az a legkockázatosabb — ott a legnagyobb az anyagigénybevétel. Ahol a geometria engedi, a varratot a semleges zónába vagy a belső oldalra forgatjuk. Érdemes jelezni, ha a varrat helye látszó felület miatt kötött.
Vágják is méretre a profilt?
Igen. A darabolást Bomar Easycut szalagfűrésszel végezzük — a pontos, merőleges vágás a hengerítés minőségének is feltétele, és a hegesztett kötéseknél is számít.
Összegzés
- Zártszelvényt hengerítünk, nem élhajlítunk — a zárt keresztmetszet behorpadna.
- Az ív belső oldala horpad, a külső elvékonyodik — ezt a fokozatos, több áthaladásos alakítás kezeli.
- Tájékoztató min. sugár: cső ≈ 3–5 × D, négyzetes zártszelvény ≈ 4–6 × H, álló téglalap ≈ 6–8 × H.
- Vékony fal + nagy keresztmetszet a legkockázatosabb kombináció.
- Éles törés kell? Gyakran a vágás + gérbe hegesztés a pontosabb és olcsóbb út.
- OSTAS OPK-85 profilhengerítő, Bomar Easycut darabolás — akár egy darabtól.
Van ívesítendő profilod? Írd meg a szelvényméretet, a falvastagságot, az anyagot és a kért sugarat — megmondjuk, tartható-e torzulás nélkül, és ha nem, mi a legközelebbi működő megoldás.
Ajánlatkérés → · Profilhengerítés szolgáltatásunk →