Lézervágás Budapest · 2026. november 12. · 11 perc olvasás
Ha az alkatrészt hajlítani kell, AlMg3-at (5754) válassz; ha szilárdság kell és nem hajlítasz kis sugárral, AlMgSi1-et (6082). Ez a két ötvözet fedi le a lemezipari munkák nagy részét, és a köztük lévő különbség a gyakorlatban egy dologban csapódik le: a 6082 kis sugárral hajlítva megreped, az 5754 nem.
Az alumínium lézervágása és hajlítása is másképp viselkedik, mint az acélé — jól vezeti a hőt, visszaveri a lézerfényt, és erősen számít nála a szemcseirány. Ez a cikk végigveszi, melyik ötvözetet mire válaszd, meddig vágható, és hogyan tervezd meg a hajlítást, hogy ne repedjen.
Az ötvözetjelölés — mit jelentenek a számok?
| Jelölés | Példa | Mit mond |
|---|---|---|
| EN AW-szám | EN AW-5754 | a hivatalos európai jelölés |
| Kémiai rövidítés | AlMg3 | a fő ötvöző: 3% magnézium |
| Állapotjel | -H111, -T6 | a keménységi/hőkezelési állapot |
A sorozat első számjegye adja a fő ötvözőt, és ebből már sok következik:
| Sorozat | Fő ötvöző | Jellemző | Lemeziparban |
|---|---|---|---|
| 1xxx | tiszta alumínium | lágy, kiváló korrózióállóság, jól alakítható | dekoráció, vezetőelem |
| 5xxx | magnézium | jól hajlítható, hegeszthető, tengervízálló | ✅ a lemezipari alapeset |
| 6xxx | magnézium + szilícium | szilárd, jól eloxálható, forgácsolható | ✅ szerkezeti elem, profil |
| 7xxx | cink | nagyon szilárd, repülőgépipar | lemezmunkára ritkán |
Az állapotjel legalább ennyire fontos. A -T6 azt jelenti, hogy az anyag hőkezelt és mesterségesen öregített: ez adja a nagy szilárdságot — és ez teszi hajlításra érzékennyé. Ugyanaz a 6082 -O (lágyított) állapotban sokkal jobban hajlítható, mint -T6-ban.
A négy ötvözet, ami a gyakorlatban előfordul
| EN AW-5754 | EN AW-6082 | EN AW-5083 | EN AW-1050A | |
|---|---|---|---|---|
| Kémiai név | AlMg3 | AlMgSi1 | AlMg4,5Mn | Al99,5 |
| Szilárdság | közepes | magas (T6-ban) | magas | alacsony |
| Hajlíthatóság | ✅ kiváló | ⚠️ korlátozott (T6) | jó | ✅ kiváló |
| Min. hajlítási sugár | 1,0 – 1,5 × T | 2,0 – 3,0 × T | 1,5 – 2,0 × T | 0,5 – 1,0 × T |
| Hegeszthetőség | ✅ jó | közepes | ✅ jó | jó |
| Korrózióállóság | ✅ nagyon jó | jó | ✅ tengervízálló | kiváló |
| Eloxálhatóság | jó (dekoratív: közepes) | ✅ kiváló | jó | ✅ kiváló |
| Tipikus felhasználás | burkolat, tálca, doboz, hajlított alkatrész | konzol, tartó, szerkezeti elem | hajóipar, tartály | dísz, címke, vezető |
A döntés lényege egy mondatban: ha hajlítasz → 5754 (AlMg3). Ha teherviselő, szilárd, de sík vagy nagy sugarú elem → 6082 (AlMgSi1). Ha tengervíz vagy agresszív környezet → 5083.
Lézervágás: miért nehezebb az alumínium?
Két fizikai tulajdonság miatt:
1. Visszaveri a lézerfényt
Az alumínium felülete erősen reflektív. A régebbi CO₂ lézerekkel ez komoly gond volt — a visszaverődő nyaláb a gépet is veszélyeztette. A mai fiber lézer hullámhossza viszont jóval kedvezőbben csatolódik az alumíniumba, ezért ma az alumínium rutinszerűen vágható.
2. Nagyon jól vezeti a hőt
A bevitt energia gyorsan elszalad a vágás helyéről, ahelyett, hogy ott olvasztana. Ezért ugyanahhoz a vastagsághoz több teljesítmény kell, mint acélnál — és ezért van az, hogy az alumínium maximális vágható vastagsága kisebb.
Nálunk az alumínium 12 mm vastagságig vágható, nitrogénnel, tiszta éllel. A teljes mátrixot — szénacél, rozsdamentes, alumínium, réz — külön cikkben adjuk meg. Publikált munkánk van 10 mm-es alumínium lézervágására.
Amire számíts a vágott élen: az alumínium hajlamosabb a finom sorjára, mint a szénacél — különösen a vastagabb tartományban. Ha az alkatrész kézbe kerül vagy festés jön rá, tervezd be a sorjázást.
Hajlítás: itt dől el minden
Az alumínium hajlítása két dologban tér el markánsan az acélétól.
1. A minimális sugár sokkal nagyobb — kemény ötvözetnél
Ez a leggyakoribb hiba forrása. A 6082-T6 kiváló szerkezeti anyag, de kis sugárral hajlítva megreped — és a repedés gyakran csak a felületen látszik, miközben a szilárdságot már elvitte.
| Ötvözet | Min. belső sugár (szemcseirányra merőlegesen) |
|---|---|
| 1050A (tiszta) | 0,5 – 1,0 × T |
| 5754 / AlMg3 | 1,0 – 1,5 × T |
| 5083 | 1,5 – 2,0 × T |
| 6082-T6 / AlMgSi1 | ⚠️ 2,0 – 3,0 × T |
Szemcseirányra párhuzamosan hajlítva ezek az értékek nagyjából a kétszeresükre nőnek. Ha az alkatrészen két, egymásra merőleges hajlítás van, az egyik szükségszerűen párhuzamos lesz a szemcseiránnyal — ilyenkor a nagyobb sugárral kell számolni.
A hajlítási sugarak, a V-nyílás és a minimális szárhossz teljes táblázatát a konstruktőri cikkben adtuk meg.
2. Kisebb erő kell, de nagyobb a visszarugózás
| Jellemző | Alumíniumhoz képest |
|---|---|
| Erőszükséglet | kb. fele a lágyacélénak |
| Visszarugózás | nagyobb, mint lágyacélnál — korrekció kell |
| Felület | puha, könnyen karcolódik — védőfólia ajánlott |
A kisebb erőszükséglet azt jelenti, hogy vastagabb alumínium is hajlítható a gép teljes hosszában — a lemezhajlítás kapacitásáról szóló cikkben van erőigény-táblázat, aminek az alumínium nagyjából a fele.
3. A vágott él közelében óvatosan
A lézervágás hőhatásövezete az élen ridegebb sávot hagy. Ha a hajlítás közvetlenül a vágott él mellett van, kemény ötvözetnél ez repedést indíthat. Két megoldás: nagyobb sugár, vagy a hajlítás előtti sorjázás és élletörés.
Eloxálás — amit már a tervezésnél tudni kell
Ha az alkatrész eloxálva lesz, az ötvözetválasztás nem szabad:
| Ötvözet | Dekoratív eloxálás |
|---|---|
| 6082 / 6xxx | ✅ kiváló, egyenletes szín |
| 1050A | ✅ kiváló |
| 5754 | jó technikai eloxálásra, dekoratívra egyenetlen lehet |
| 5083 | dekoratívra nem ajánlott (sötétedhet) |
Két gyakorlati következmény:
- Ha látszó, eloxált felület kell, 6xxx-et válassz — de akkor a hajlítási sugarakat a fenti, nagyobb értékekre kell tervezni.
- Ha ugyanazon a szerkezeten több alkatrész eloxálva lesz, ugyanabból a sarzsból érdemes gyártani, mert a színárnyalat sarzsonként eltérhet.
Alumínium vagy acél? — mikor éri meg váltani
Ez a kérdés az ajánlatkérések visszatérő témája, és nem mindig az alumínium a jó válasz:
| Szempont | Alumínium | Acél |
|---|---|---|
| Sűrűség | ~2,7 g/cm³ — kb. a harmada | ~7,85 g/cm³ |
| Szilárdság azonos vastagságon | alacsonyabb | magasabb |
| Szilárdság azonos tömegen | ✅ kedvezőbb | kedvezőtlenebb |
| Korrózióállóság kezelés nélkül | ✅ jó (természetes oxidréteg) | ⚠️ rozsdásodik, védeni kell |
| Anyagár kg-ra | magasabb | alacsonyabb |
| Anyagár azonos merevségű alkatrészre | gyakran versenyképes | — |
| Hegeszthetőség | ötvözetfüggő, körültekintést igényel | ✅ egyszerűbb |
A döntés logikája:
- Súly számít (mozgó alkatrész, magasban szerelt burkolat, szállítási költség) → alumínium.
- Kültér, festés nélkül → alumínium, mert nem rozsdásodik.
- Nagy teherbírás kis helyen → acél.
- Eloxált, látszó felület → alumínium (6xxx).
- Költségérzékeny, nagy sorozat, beltér → jellemzően acél.
Figyelem a merevségre. Az alumínium rugalmassági modulusa körülbelül harmada az acélénak — azonos geometriánál háromszor annyit hajlik. Ezért burkolatnál gyakran vastagabb alumíniumlemez kell, vagy merevítő bordázat. Ezt már a tervezésnél érdemes figyelembe venni, nem a beépítésnél.
Felületkezelés — mi közül lehet választani?
| Eljárás | Mit ad | Mire figyelj |
|---|---|---|
| Eloxálás (természetes) | kemény, kopásálló oxidréteg | ötvözetfüggő szín; 6xxx a legjobb |
| Eloxálás (színes) | dekoratív, tartós szín | sarzsonként árnyalateltérés lehet |
| Porszórás (RAL) | bármilyen szín, vastag réteg | előkezelés kell a tapadáshoz |
| Szálcsiszolás | irányított, matt látszó felület | bővebben → |
| Kezeletlen | természetes oxidréteg védi | idővel matt, egyenetlen patina |
Két gyakorlati szabály: eloxálás előtt a felületi hibák — karc, szerszámnyom, szennyeződés — felerősödnek, nem eltűnnek, ezért a védőfólia végig rajta kell maradjon. Porszórásnál pedig az élletörés számít: az éles élen a rétegvastagság elvékonyodik, és onnan indul a lepattogzás — erről a sorjázás cikkben írtunk.
Saját munkáink alumíniumból
A fenti nem elmélet — alumíniummal rendszeresen dolgozunk, nagy volumenben is:
| Munka | Mi volt benne |
|---|---|
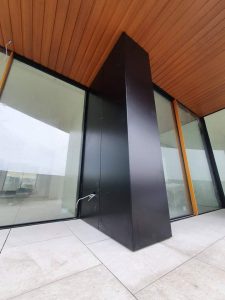
| Épületburkolat, közel 7 500 m², alumíniumból | nagy sorozat, burkolóelemek vágása és alakítása — megnézem → |
| Budapest One irodaház — alumínium konzolok | szerkezeti elemek, lemezmunkálatok — megnézem → |
| Stadion burkolat alumíniumból | építészeti burkolat lézervágással — megnézem → |
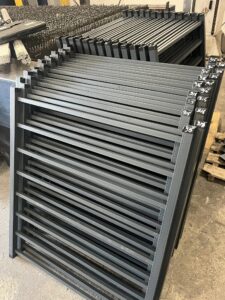
| Alumínium korlát gyártása | vágás + hajlítás + felületkezelés — megnézem → |
| 10 mm-es alumínium lézervágás | a vastagsági tartomány felső része — megnézem → |
Az alumínium hegesztéséhez Fronius vízhűtéses hegesztőnk van, ami kifejezetten vastag alumíniumra és rozsdamentesre való.
Mit írj a rajzra?
| Adat | Példa | Miért |
|---|---|---|
| Ötvözet ÉS állapot | EN AW-5754-H111 | a -T6 és a -O teljesen más hajlíthatóság |
| Lemezvastagság | 3 mm | ebből jön a sugár és a vágás |
| Belső hajlítási sugár | R3 | ⚠️ kemény ötvözetnél min. 2 × T |
| Szemcseirány, ha kritikus | jelölve | kis sugarú hajlításnál számít |
| Felületkezelés | eloxálás, RAL festés | befolyásolja az ötvözetválasztást |
| Látszó felület-e | igen → védőfólia | az alumínium puha, könnyen karcolódik |
Gyakran ismételt kérdések
Milyen vastag alumíniumot lehet lézerrel vágni?
Nálunk 12 mm vastagságig. Az alumínium azért korlátosabb, mint az acél, mert nagyon jól vezeti a hőt — az energia elszalad a vágás helyéről —, és emellett visszaveri a lézerfény egy részét. Publikált munkánk van 10 mm-es alumínium vágására.
Melyik alumíniumötvözet hajlítható a legjobban?
A lemezipari munkák többségére az EN AW-5754 (AlMg3) a legjobb választás: minimális belső sugara 1,0–1,5 × lemezvastagság, jól hegeszthető és jó a korrózióállósága. Még jobban hajlítható az 1050A tiszta alumínium, de annak alacsony a szilárdsága.
Miért repedt meg az alumínium lemezem hajlításkor?
Legvalószínűbben azért, mert kemény ötvözetet (6082-T6 / AlMgSi1) hajlítottak túl kis sugárral — ennél legalább 2 × lemezvastagság belső sugár kell. A másik két gyakori ok: szemcseiránnyal párhuzamos hajlítás (ilyenkor a minimális sugár megduplázódik), vagy a vágott él ridegebb sávja, ha a hajlítás közvetlenül mellette van.
Mi a különbség az AlMg3 és az AlMgSi1 között?
Az AlMg3 (5754) magnéziumötvözésű: közepes szilárdságú, de kiválóan hajlítható és hegeszthető. Az AlMgSi1 (6082) magnézium-szilícium ötvözésű, hőkezelt állapotban (T6) jóval szilárdabb, és kiválóan eloxálható — cserébe kis sugárral hajlítva reped. Hajlított alkatrészhez 5754, szerkezeti elemhez 6082.
Lehet alumíniumot eloxálni hajlítás után?
Igen, ez a szokásos sorrend — de az ötvözet számít. Dekoratív, egyenletes színű eloxáláshoz a 6xxx sorozat a legjobb; az 5754 technikai eloxálásra jó, dekoratívra viszont egyenetlen lehet. Ha több alkatrész kerül egy látszó szerkezetbe, érdemes ugyanabból a sarzsból gyártatni, mert a színárnyalat sarzsonként eltérhet.
Hegesztenek alumíniumot?
Igen. Vastag alumíniumhoz és rozsdamentes anyaghoz Fronius vízhűtéses hegesztőt használunk. Az 5xxx sorozat (5754, 5083) jól hegeszthető; a 6082 hegeszthetősége közepes, és a hőhatásövezetben veszít a szilárdságából — ezt teherviselő szerkezetnél méretezésnél figyelembe kell venni.
Összegzés
- Hajlítasz? → 5754 (AlMg3). Szilárdság kell? → 6082 (AlMgSi1). Tengervíz? → 5083.
- A 6082-T6 kis sugárral megreped — min. 2–3 × lemezvastagság belső sugár kell.
- Szemcseirányra párhuzamosan a minimális sugár megduplázódik.
- Lézervágás 12 mm-ig — a hővezetés és a reflexió korlátoz, nem a gép.
- Hajlításnál kb. fele erő kell, mint acélnál, de nagyobb a visszarugózás.
- Eloxáláshoz 6xxx, és ugyanabból a sarzsból a látszó elemeket.
- Az állapotjel (-T6, -O) legalább annyira számít, mint az ötvözet.
Alumínium alkatrészed van? Írd meg az ötvözetet és az állapotot — vagy ha nem tudod, azt, hogy mire lesz használva, és javaslatot adunk. Ha hajlítás is lesz rajta, előre megnézzük, hogy a rajzi sugár nem visz-e repedésbe.
Ajánlatkérés → · Lézervágás szolgáltatásunk →