Lézervágás Budapest · 2026. november 17. · 7 perc olvasás
A szálcsiszolt felület egy irányba futó, egyenletes csiszolatnyom — és a finomságát a szemcseméret adja: a K240 a legelterjedtebb látszó felület, a K120 durvább, ipari jellegű, a K320 pedig már selymes tapintású. Ha látszó rozsdamentes vagy alumínium alkatrészt rendelsz, ez az a paraméter, amit a rajzon meg kell adni — mert utólag nehéz és drága javítani.
Ez a cikk megmutatja, melyik szemcseméret mire való, mi a különbség az irányított és a szórt csiszolat között, és — ami a gyakorlatban a legtöbb bosszúságot okozza — hol kerül a szálcsiszolás a gyártási sorrendbe.
Mi az a szálcsiszolás?
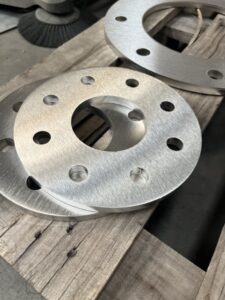
Csiszolószalaggal vagy csiszolókoronggal létrehozott, egy irányba futó felületi struktúra. Nem bevonat és nem festés: maga az alapanyag felülete kap egyenletes, irányított mintázatot.
Három dolgot ad egyszerre:
- Egységes látvány. Elfedi a nyersanyag hengerlési nyomait, a kisebb karcokat és a szerszámnyomokat.
- Kevésbé látszó használati nyom. Az irányított felületen a későbbi karc beleolvad a mintázatba — ellentétben a tükörfényes felülettel, ahol minden ujjlenyomat látszik.
- Tapintás. A finomabb szemcse selymes, a durvább markánsabb, ipari jellegű.
Szemcseméret — melyik mire jó?
| Szemcse | Jelleg | Tipikus felhasználás |
|---|---|---|
| K120 | durva, markáns szálkép | ipari környezet, gépburkolat, ahol a struktúra a cél |
| K180 | közepes | műhelyi, félig látszó felület, átmenet |
| K240 | ✅ a legelterjedtebb látszó felület | építészet, korlát, homlokzat, bútor, konyhatechnika |
| K320 | finom, selymes | igényes belsőépítészet, látványelem |
| K400+ | nagyon finom, félfényes felé | dekoratív, speciális igény |
Ha nem tudod, melyiket kérd: K240. Ez az az érték, amit a szakmában alapesetnek tekintenek látszó rozsdamentes felületre, és ehhez a legkönnyebb később utólagos darabot illeszteni.
⚠️ A szemcseméret nem szabványos szín. Ugyanaz a „K240" két különböző műhelyben — más szalaggal, más nyomással, más sebességgel — enyhén eltérő szálképet adhat. Ezért ha egy szerkezetbe több darab kerül egymás mellé látszó felületen, azokat érdemes egy helyen, egy körben csiszoltatni.
Irányított vs. szórt csiszolat
| Irányított (szálcsiszolt) | Szórt / körkörös | |
|---|---|---|
| Mintázat | egy irányba futó, párhuzamos szálak | véletlenszerű vagy körkörös nyom |
| Látvány | rendezett, „technikás" | egyenletesen matt, iránytalan |
| Illesztés több darabnál | ⚠️ a szálirányt egyeztetni kell | könnyebb, nincs iránykötöttség |
| Karc feltűnősége | a szálirányban beleolvad, keresztben látszik | egyenletesen kevésbé látszik |
| Tipikus felhasználás | korlát, homlokzat, bútor | ipari burkolat, ahol nincs iránykövetelmény |
A szálirány önálló rajzi adat. Ha egy összeszerelt szerkezeten több szálcsiszolt elem kerül egymás mellé, meg kell adni, melyik irányba fussanak a szálak — különben a szerelésnél derül ki, hogy az egyik elem „keresztbe áll". Ez utólag csak újracsiszolással javítható.
Hol kerül a folyamatba? — ez a legfontosabb kérdés
Ez az a pont, ahol a gyakorlatban a legtöbb hiba történik:
| Sorrend | Következmény |
|---|---|
| Vágás → sorjázás → csiszolás → hajlítás | ✅ a sík lemez gépi csiszolása gyors és egyenletes, de a hajlítás szerszámnyomot hagyhat a kész felületen |
| Vágás → sorjázás → hajlítás → csiszolás | ✅ a látszó felület sértetlen marad, de a hajlított darab csiszolása részben kézi munka — lassabb, drágább |
| Csiszolás hegesztés előtt | ⚠️ a varrat és a hőszín utólag úgyis megbontja a felületet |
| Csiszolás hegesztés után | ✅ a varrat lecsiszolható, a felület egységes lesz — ez a szokásos igényes megoldás |
A gyakorlati szabály: a szálcsiszolás a lehető legkésőbb, minden alakító és kötő művelet után jön — így lesz a látszó felület egységes. A sík lemez előcsiszolása csak akkor jó megoldás, ha utána nem éri szerszámnyom.
Ha az alkatrész hajlítva lesz, és a külső, látszó ív nem kaphat szerszámnyomot, azt jelezni kell: ilyenkor védőfóliával, védőbetéttel vagy más szerszámozással dolgozunk. A rozsdamentes hajlításáról szóló cikkben részletesen írtunk erről.
Negatív csiszolás
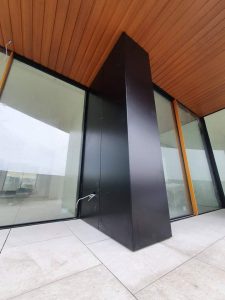
Van, amikor nem az egész felületet csiszoljuk, hanem szándékosan ellentétes irányban vagy eltérő szemcsével alakítunk ki egy részletet — így az adott elem vizuálisan elkülönül a környezetétől. Ez tipikusan építészeti és belsőépítészeti feladat: korlátnál, burkolatnál, cégtáblánál ad karaktert.
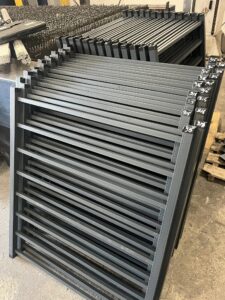
Van rá saját munkánk: Negatív csiszolás, korlát gyártás →
Melyik anyagot érdemes csiszolni?
| Anyag | Szálcsiszolás | Amire figyelni kell |
|---|---|---|
| Rozsdamentes (1.4301, 1.4404) | ✅ ez a klasszikus | ⚠️ keresztszennyeződés: csak rozsdamenteshez használt szalaggal |
| Alumínium | ✅ jó | puha — könnyen „bemar" a durvább szemcse |
| Szénacél | ⚠️ ideiglenes | nincs korrózióvédelme — festeni vagy bevonatolni kell utána |
| Réz, sárgaréz | ✅ dekoratív | idővel patinásodik, ha nincs lakkozva |
A keresztszennyeződés itt is valós kockázat. Ha rozsdamentes felületet szénacélhoz használt csiszolószalaggal munkálnak meg, a beágyazódó vasrészecskék később rozsdafoltként jelennek meg — és úgy néz ki, mintha maga a rozsdamentes rozsdásodna. Ezért a rozsdamentes csiszolást elkülönített eszközzel végezzük. Az anyagminőségekről és a keresztszennyeződésről a rozsdamentes anyagminőségek cikkben írtunk bővebben.
Elvesz-e a csiszolás a lemez vastagságából?
Igen, keveset — de van, amikor ez számít. A gépi szálcsiszolás anyagot távolít el: a durvább szemcse többet, a finomabb kevesebbet. Vékony lemezen, szoros tűrésű alkatrésznél ezt figyelembe kell venni.
| Ha ez igaz | Következmény |
|---|---|
| Vastag lemez, szokásos tűrés | ❌ elhanyagolható, nem kell vele számolni |
| Vékony lemez (< 1,5 mm), szoros méret | ⚠️ jelezd, hogy csiszolás lesz — a tűrésmezőt ehhez igazítjuk |
| Kétoldali csiszolás | ⚠️ a hatás duplázódik |
| Ismételt utánjavítás | ⚠️ minden újracsiszolás vesz még az anyagból |
Ez a gyakorlatban ritkán okoz gondot, de ha a rajzon a lemezvastagság maga tűrésezett, akkor a felületkezelés és a méret együtt kezelendő. A reális tűrésekről a lézervágási tűrések cikkben írtunk.
Mit adj meg az ajánlatkérésben?
| Adat | Példa | Miért |
|---|---|---|
| Szemcseméret | K240 | ez határozza meg a felület jellegét |
| Szálirány | hosszirányban | illesztett elemeknél kötelező |
| Melyik felület látszó | csak az egyik oldal | a kétoldali csiszolás dupla munka |
| Mi jön utána | hajlítás / hegesztés / beépítés | ebből jön a sorrend |
| Több darab egy szerkezetbe? | igen, 6 elem | akkor egy körben csiszoljuk |
Gyakran ismételt kérdések
Mit jelent a K240-es szálcsiszolás?
A K240 a csiszolószalag szemcsefinomságát jelöli: ez adja a legelterjedtebb látszó szálcsiszolt felületet rozsdamentesen és alumíniumon. A nála kisebb szám (K120, K180) durvább, markánsabb szálképet ad, a nagyobb (K320, K400) finomabbat, selymesebb tapintással.
Szálcsiszolás hajlítás előtt vagy után legyen?
Alapszabályként utána — így a hajlítás szerszámnyoma nem marad a látszó felületen. Cserébe a hajlított darab csiszolása részben kézi munka, tehát lassabb és drágább. Ha a sík lemez előcsiszolása mellett döntünk, akkor a hajlításnál védőfólia vagy védőbetét kell.
Ugyanolyan lesz két különböző körben csiszolt darab?
Nem feltétlenül. A „K240" nem szabványos szín: a szálkép a szalagtól, a nyomástól és a sebességtől is függ, ezért két külön körben készült darab között lehet látható eltérés. Ha több elem kerül egymás mellé látszó felületen, kérd őket egy körben.
Miért rozsdásodik a szálcsiszolt rozsdamentes felületem?
Szinte mindig keresztszennyeződés miatt: a csiszoláskor szénacélhoz használt szalagból vasrészecskék ágyazódtak a felületbe, és azok rozsdásodnak — nem maga a rozsdamentes. Ezért kell a rozsdamentes csiszolást elkülönített eszközzel végezni.
Mi a különbség a szálcsiszolás és a sorjázás között?
A sorjázás a vágott élről távolítja el a maradék anyagperemet — funkcionális, biztonsági és élelőkészítési lépés. A szálcsiszolás ezzel szemben a felületet alakítja egységes, irányított mintázatúvá — elsősorban látvány és tapintás miatt. A kettő sokszor ugyanazon a gépen, egymás után történik.
Lehet csak az egyik oldalt csiszolni?
Igen, és sokszor ez a gazdaságos megoldás: ha csak az egyik felület látszik a beépítés után, felesleges mindkettőt megmunkálni. Jelezd az ajánlatkérésben, melyik oldal a látszó — a rajzon vagy a modellen egyértelműen megjelölve.
Összegzés
- K240 a leggyakoribb látszó szálcsiszolt felület — ha nem tudod, ezt kérd.
- A szálirány rajzi adat, több elemnél egyeztetni kell.
- A csiszolás a lehető legkésőbb jön — alakítás és hegesztés után lesz egységes a felület.
- Egy szerkezet látszó elemeit egy körben csiszoltasd, mert a szálkép körönként eltérhet.
- Keresztszennyeződés: rozsdamentest csak elkülönített eszközzel — különben rozsdafolt lesz.
- Negatív csiszolással részletek szándékosan kiemelhetők.
Látszó felületű alkatrészed van? Írd meg a szemcseméretet, a szálirányt és azt, melyik oldal látszik — a többit megoldjuk. Ha nem tudod, mi kell, mondd el, hová kerül, és javaslatot adunk.
Ajánlatkérés → · Szálcsiszolás és sorjázás szolgáltatásunk →